3D-печать ABS на заказ по FDM-технологии
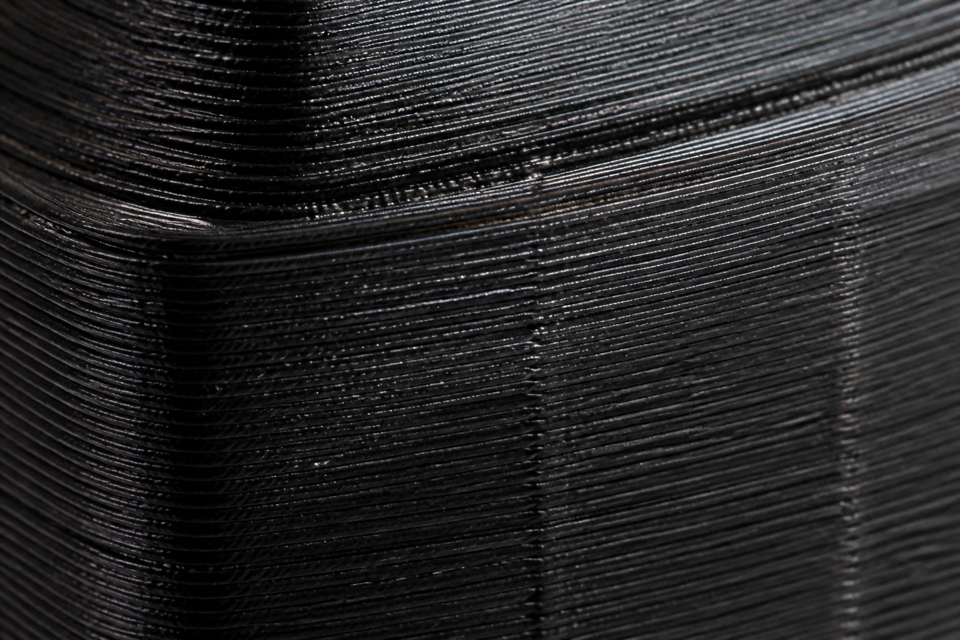
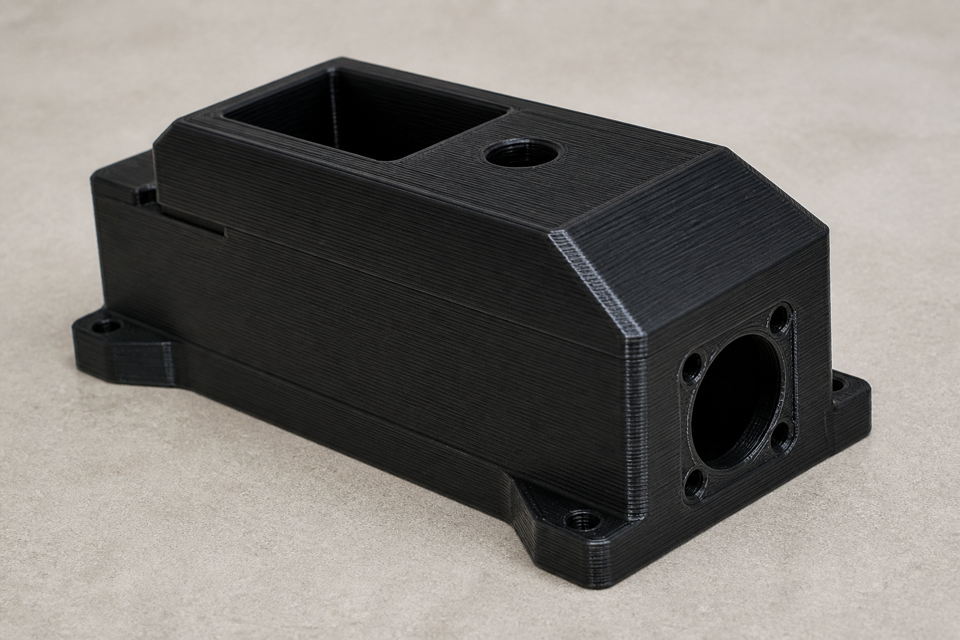
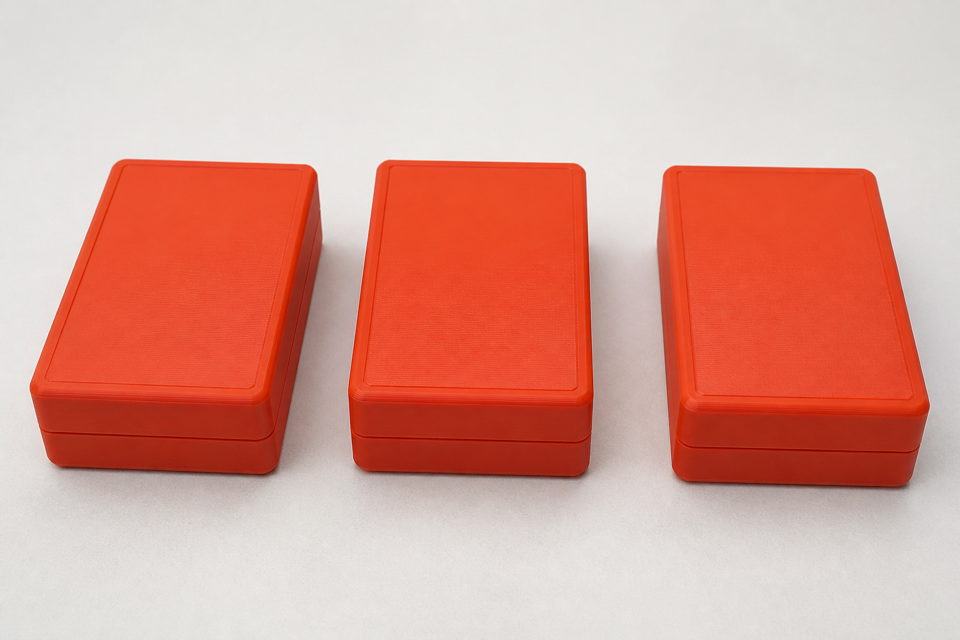
Технология: 3D-печать FDM
Общая информация
- Технический термопласт для корпусов, оснастки и деталей с ударной нагрузкой.
- Выше температура эксплуатации, чем у PLA: ориентир до ~80–90 °C без длительного нагрева.
- Печатаем в закрытой камере; без неё деталь часто коробит и отрывает от стола.
- Запах при печати заметнее PLA — это норма для ABS, не «брак катушки».
- Слои склеиваются крепче на изгиб, чем у обычного PLA; на растяжение вдоль слоёв — слабее монолита.
- Хорошо сверлится и нарезается резьба; для сглажки поверхности доступна ацетоновая обработка.
- Цвета: чёрный, белый, серый и палитра под заказ; ESD — обычно чёрный.
- Усадка выше PLA: крупные стенки и «коробки» лучше дробить на части или менять заполнение.
- Не пищевой и не для постоянного УФ на улице — там смотрите ASA.
- ESD-сорта снижают статический заряд на корпусах электроники; не заменяют экранирование.
ABS берут, когда PLA уже «хрустит» на защёлке или плавится у тёплого узла. Мы не обещаем промышленный каталог чужих брендов станков: считаем то, что реально запускаем на своих FDM-камерах.
Для тонких длинных стенок и больших плоских крышек заранее заложите рёбра или согласуйте склейку из частей — так геометрия выходит стабильнее, чем одна «простыня» на весь стол.
Постобработка
Снимаем поддержки, лёгкая шлифовка, по запросу — грунт и краска. Для глянца и «литьевого» вида доступна ацетоновая сглажка паром или в парах (только согласованные детали: мелкий рельеф может «поплыть»). Склейку ведём акриловым клеем или эпоксидкой; после сглажки окраска лучше ложится на матированную поверхность.
Требования к дизайну модели
- Мин. стенка: 1,0 мм (лучше 1,5 мм на силовых местах)
- Мин. рельеф / гравировка: 0,8–1,0 мм
- Слой по умолчанию: 0,2 мм; экспресс — до 0,28–0,3 мм
- Камера: до 280 × 280 × 350 мм; крупнее — режем на части
- Заполнение: 30–100% по задаче; на толстых стенках снижаем, чтобы не рвало усадкой
- Зазор между стенками: от 0,6–1,0 мм
- Мин. габарит: 10 × 10 × 10 мм
- Точность: ориентир ±0,5–1% (не лучше ±0,5 мм на мелких)
- Формат: STL, OBJ; STEP — если нужна правка геометрии
Срочная печать: особенности ABS-экспресс
Экспресс — это более толстый слой и упрощённый внешний контур, не «магия за час». Подходит для проверки посадки и габарита, когда внешний вид вторичен. Мелкий текст, тонкие рёбра и глянцевая сглажка в экспресс обычно не входят: согласуем отдельно. Если нужен чёрный корпус «как с витрины» — берите стандарт или инженерию и заложите день на постобработку.