Быстрое прототипирование на 3D-принтере
Опытные образцы для посадки, эргономики и внешнего вида до оснастки
- пять процессов под задачу
- срок от одного рабочего дня
- своя мастерская, без чужого прайса
- оценка по файлу письмом
Преимущества 3D-прототипирования
Быстрее и дешевле оснастки
Опытный образец за дни, а не недели: проверить посадку и дизайн без стальной формы.
Детализация под задачу
От грубого FDM до тонкой смолы: слой и процесс выбираем под то, что нужно увидеть.
Пять процессов в одном цехе
FDM, SLS, PolyJet, SLM и SLA. Считаем то, что реально запускаем — без витрины чужих станков.
CAD правится за час
Нашли ошибку в посадке — правите модель, печатаем снова. Дешевле, чем переделывать оснастку.
Быстрое прототипирование печатью подходит для корпусов, узлов приборов и отладки устройств перед серией. Подберём процесс под задачу, а не под каталог брендов.
Как узнать стоимость и заказать прототип
Цена складывается из объёма тела, материала и постобработки. Точный объём смотрим по вашей модели — не по фото.
Есть готовая 3D-модель?
Пришлите STL, OBJ или STEP. Ответим сроком и вилкой цены. Загрузки на сервер нет: в письме останется имя файла.
Узнать стоимость по моделиМодели нет — опишите задачу или закажите моделирование. Подскажем процесс и что приложить дальше.
Отправить заявку на прототипТехнологии и материалы
Ниже — пять маршрутов, которыми пользуемся для прототипов. Камеры и сроки — наши ориентиры; точную вилку дадим после просмотра файла.
Технология: FDM
Материалы
- PLA — быстрый вход, макеты и посадка
- ABS — ударная вязкость, корпуса
- PETG — жёсткость и химия быта
- ASA — уличное УФ
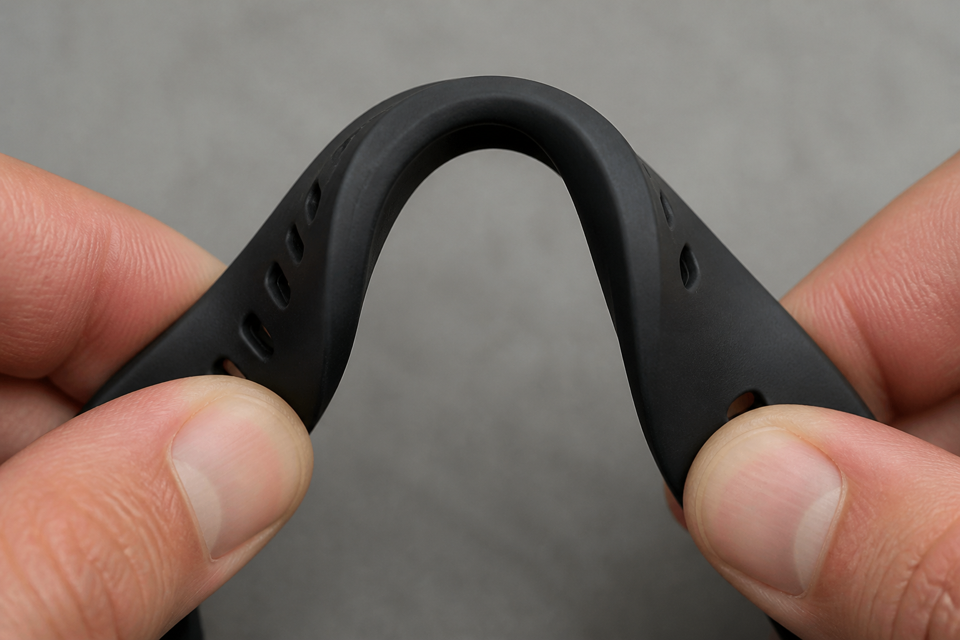
- FilaFlex / TPU — гибкие узлы
Характеристики
| Срок | 1–5 раб. дней (простой PLA — от 1 дня) |
|---|---|
| Слой | обычно 0,2 мм; экспресс толще |
| Мин. стенка | 1,0 мм (лучше 1,5 на силовых местах) |
| Камера | до 280 × 280 × 350 мм; крупнее — режем и клеим |
| Постобработка | снятие поддержек, шлифовка, склейка, покраска |
Описание
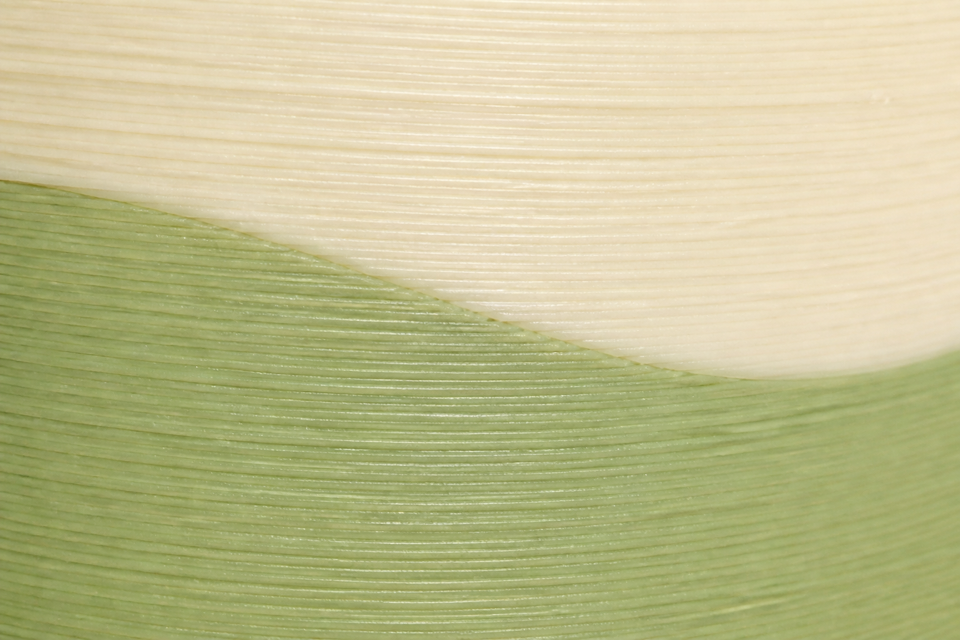
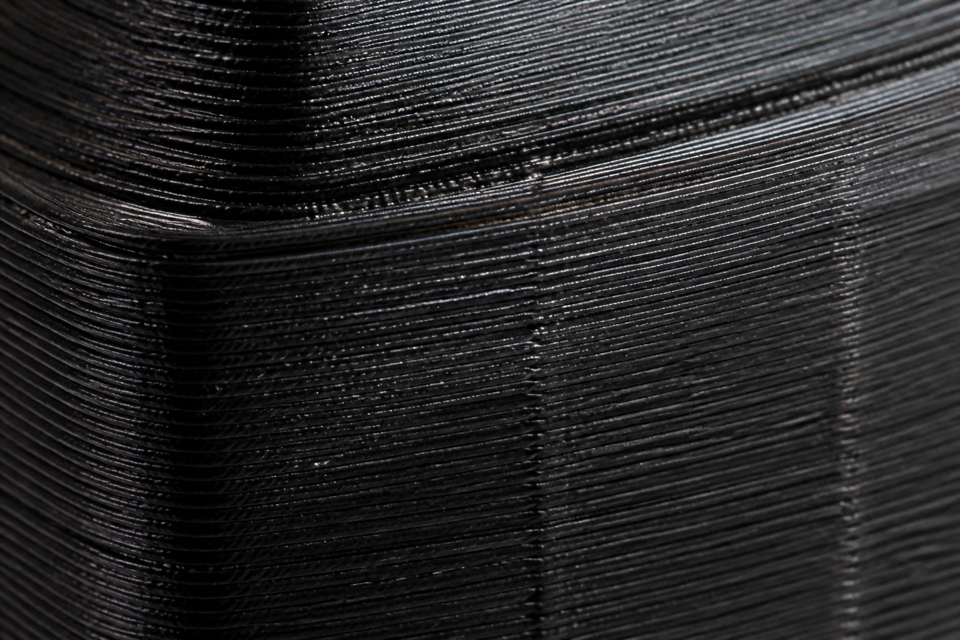
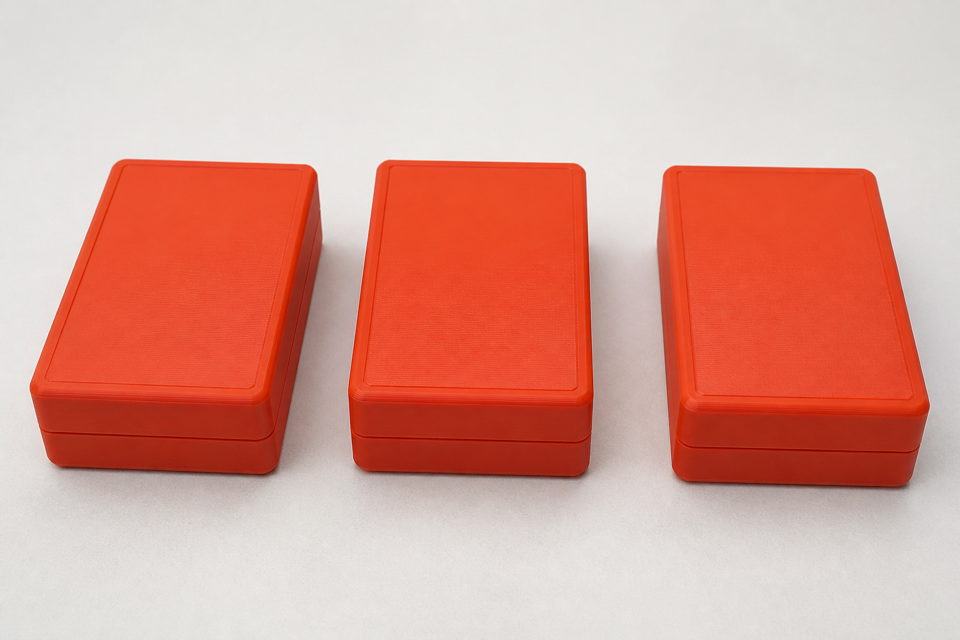
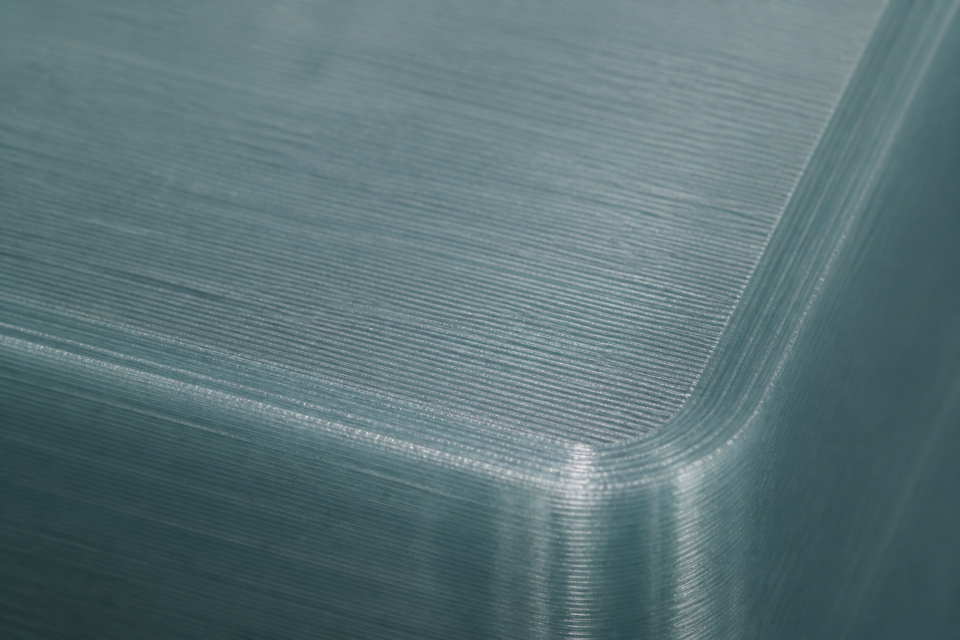
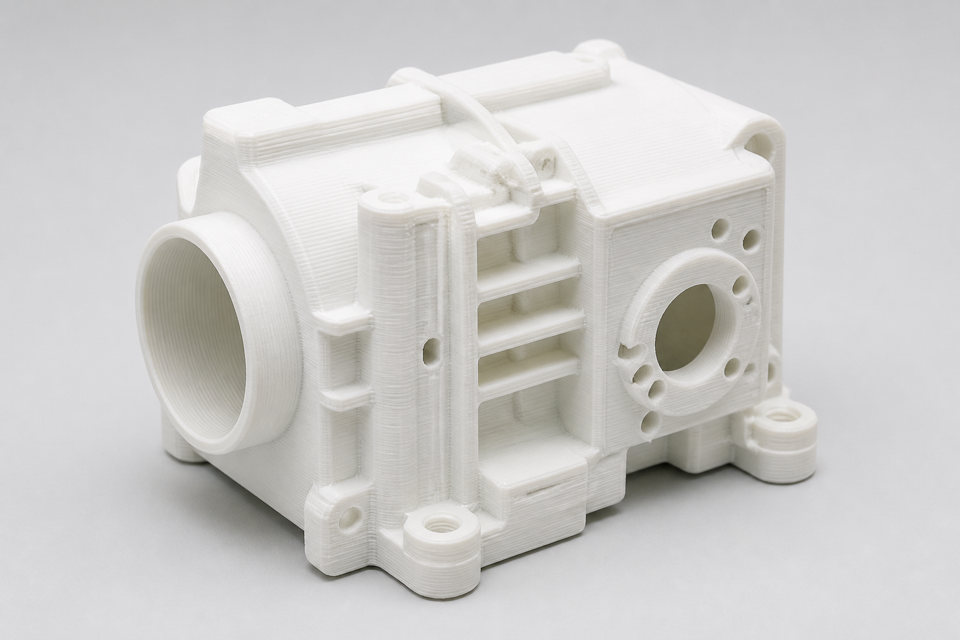
Послойное наложение расплавленной нити. На поверхности видны слои; под нависаниями — поддержки, которые снимаем вручную. Бюджетный маршрут для проверки грубых ошибок конструкции и нескольких вариантов дизайна за одну итерацию. Гибкий TPU берём, когда нужна эластичность, а не «красивая витрина».
Не называем чужие промышленные станки своими: считаем то, что реально стоит в мастерской. Нужна гладкая смола или спечённый нейлон — скажем сразу и уведём на другой блок.
Примеры
Технология: SLS (селективное лазерное спекание)
Материалы
- Полиамид PA12 — шарниры, корпуса, сборки
- Стеклонаполненный PA — по запросу, дольше в очереди
Характеристики
| Срок | 3–8 раб. дней (стеклонаполненный — дольше) |
|---|---|
| Слой | типично 0,1–0,12 мм |
| Мин. стенка | 0,8 мм (лучше 1,0–1,2) |
| Камера | до 280 × 280 × 350 мм полезного объёма |
| Постобработка | очистка порошка, покраска, шлифовка, склейка |
Описание
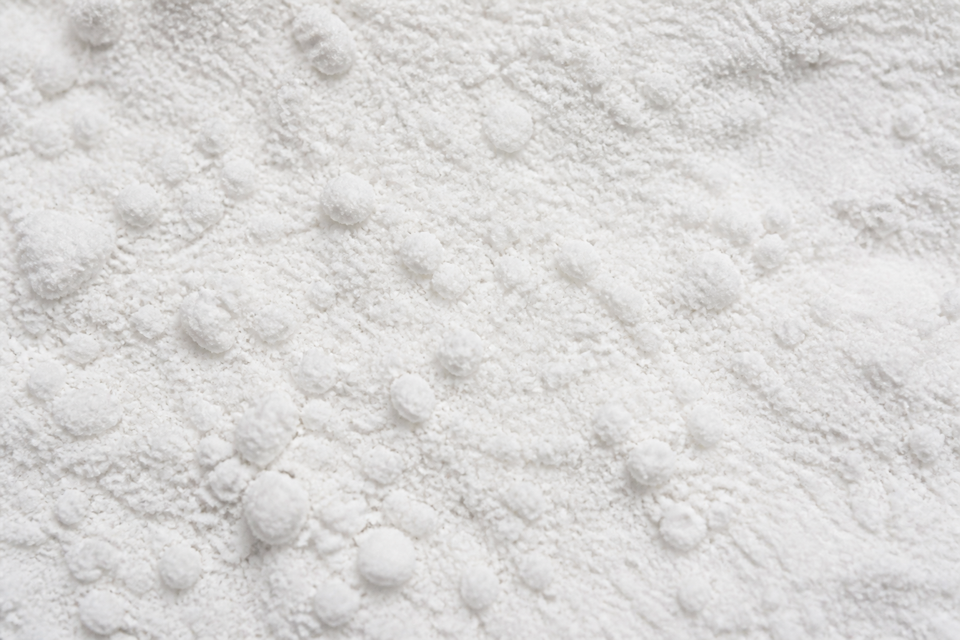
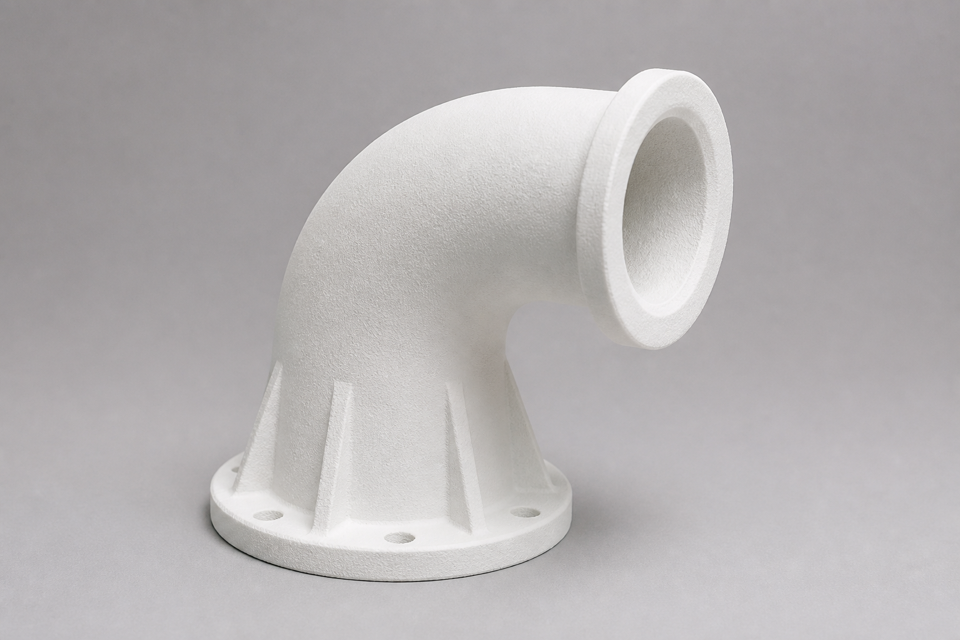
Порошковый полиамид спекается лазером по слоям. Поддержки как у FDM не нужны: сложная геометрия и подвижные зазоры получаются чище. Поверхность зернистая, матовая; цвет печати обычно белый, дальше — покраска. Удобно для функциональных корпусов, шарниров и демонстрационных узлов, где слой FDM уже мешает посадке.
Закрытые полости нужно снабжать отверстием для высыпания порошка. Несколько деталей в одной камере делят прогрев — партия из одной итерации часто выгоднее одиночки.
Примеры
Технология: PolyJet
Материалы
- Фотополимер PolyJet — гладкая смола, тонкие стенки
Характеристики
| Срок | 2–5 раб. дней |
|---|---|
| Слой | порядка 0,016–0,03 мм |
| Мин. стенка | от ~0,3–0,6 мм в зависимости от слоя |
| Камера | ориентир до ~340 × 340 × 200 мм; крупнее — режем |
| Постобработка | вымывание поддержки, грунт, шлифовка, покраска |
Описание
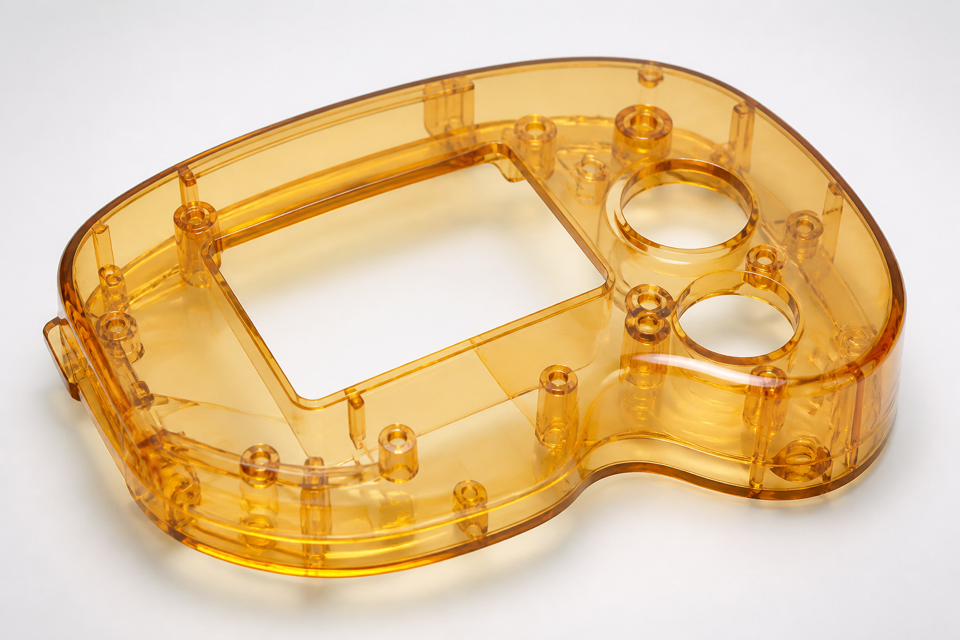
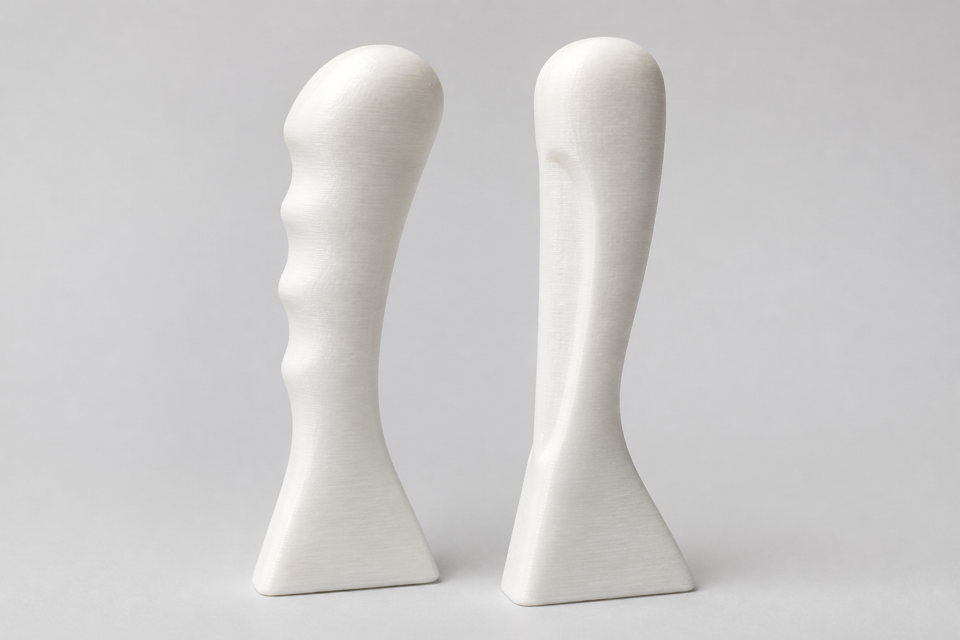
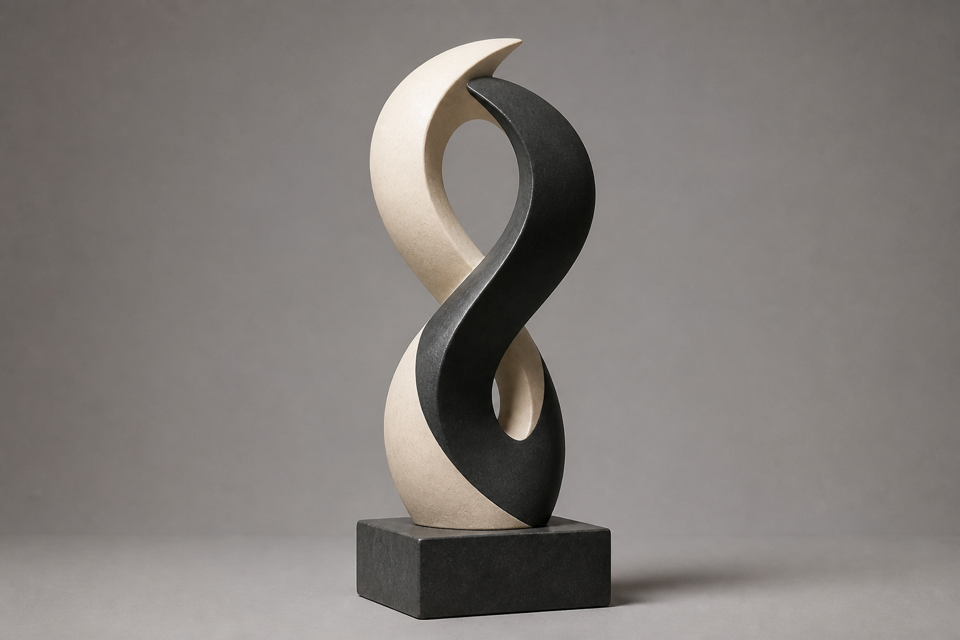
Жидкий фотополимер отверждается ультрафиолетом тонким слоем. Поддержка вымывается — сложные полости и тонкие рёбра остаются целыми. Поверхность гладкая, почти без ступеней FDM: удобно для мастер-моделей под силикон и демонстрационных прототипов, где важна «товарная» фактура.
Не позиционируем чужой бренд станка как наш пол. Если нужна только грубая посадка — предложим FDM дешевле; если металл — SLM.
Примеры
Технология: SLM (селективное лазерное плавление)
Материалы
Характеристики
| Срок | 14–30 раб. дней (по загрузке) |
|---|---|
| Слой | ориентир 0,04–0,1 мм |
| Мин. стенка | ~0,4 мм |
| Камера | ориентир до ~280 × 280 × 350 мм |
| Постобработка | снятие поддержек, пескоструй, по запросу механика |
Описание
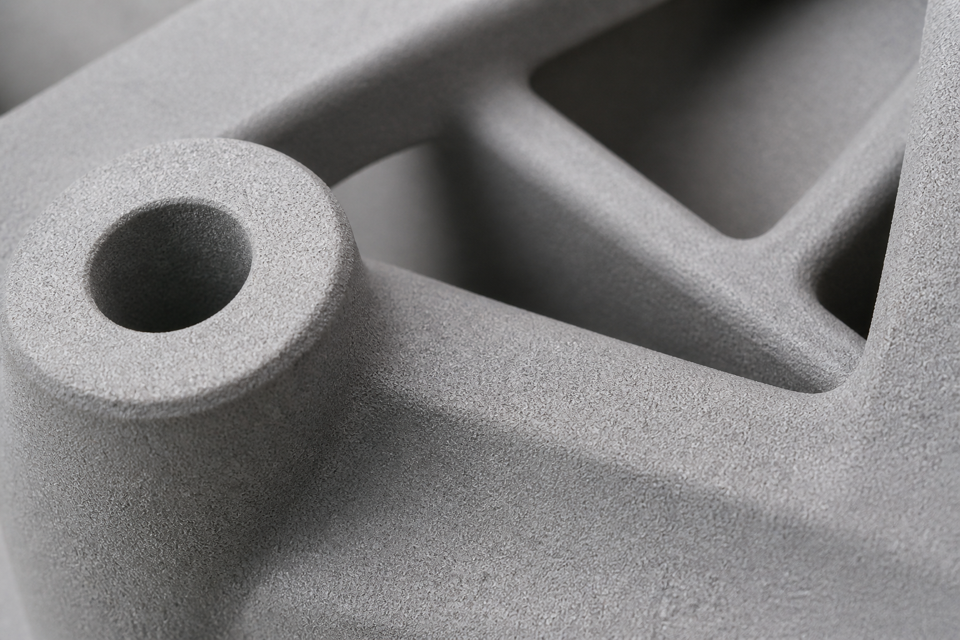
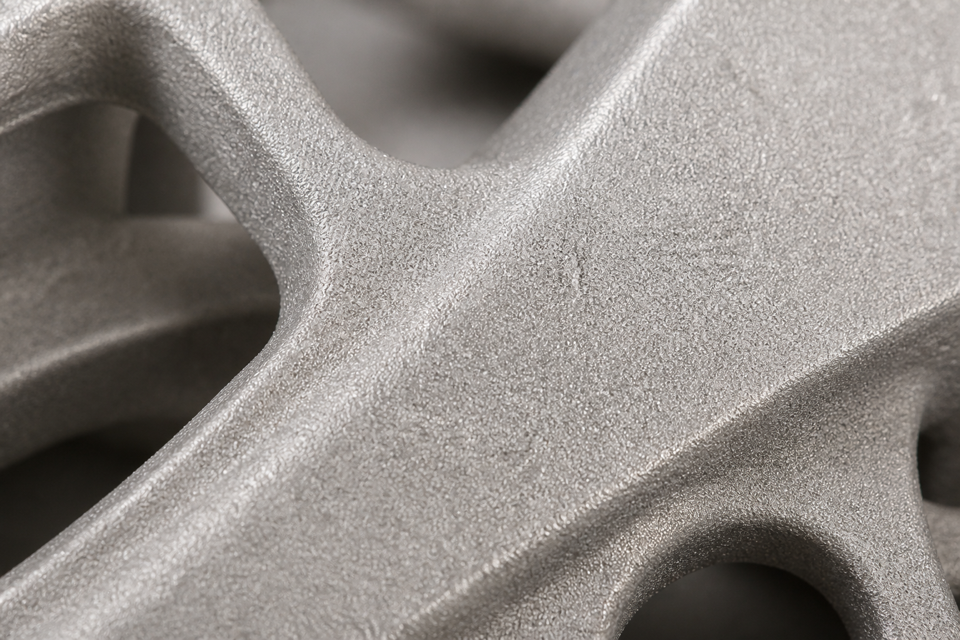
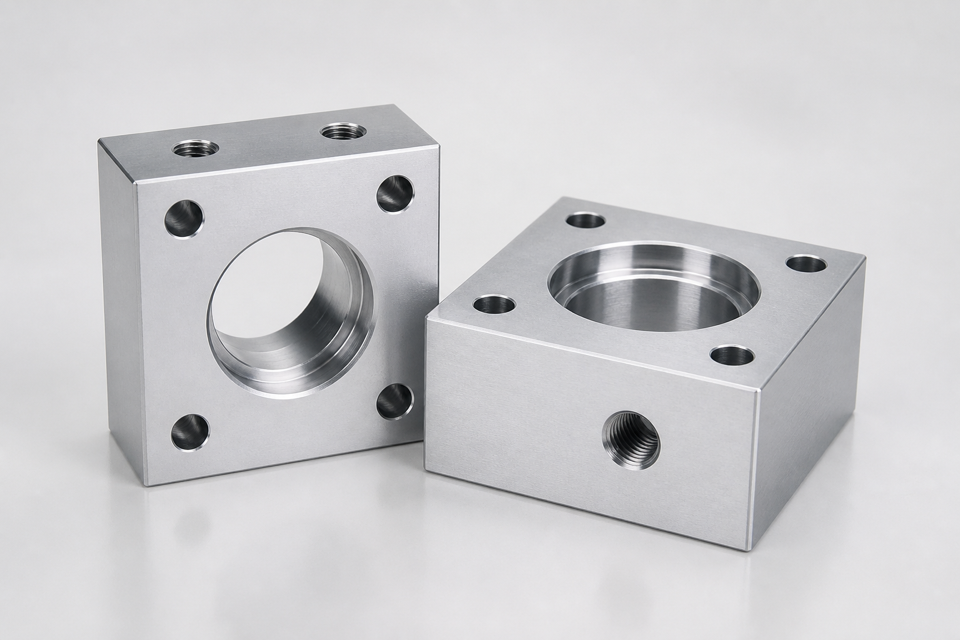
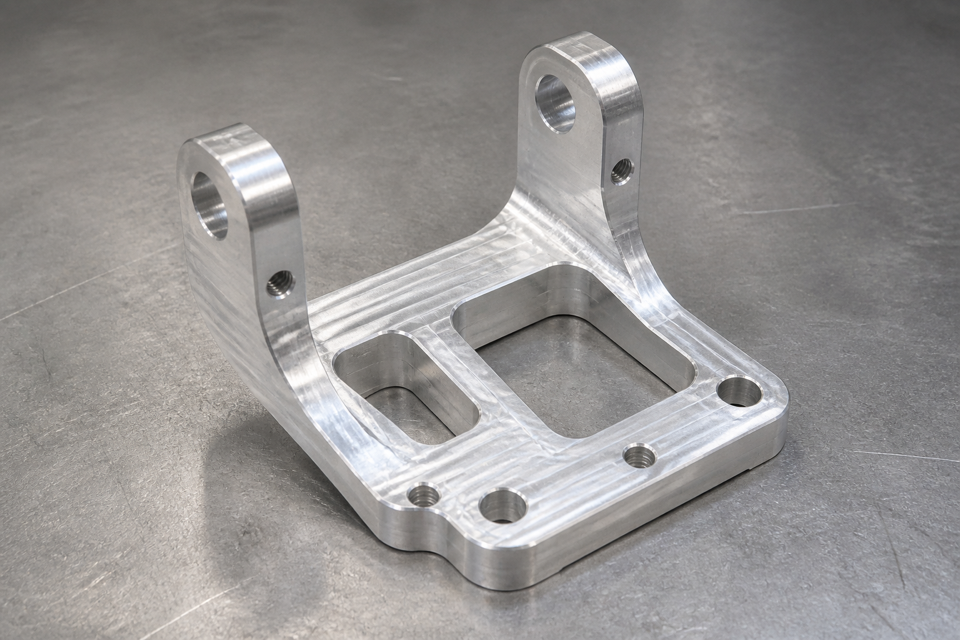
Металлический порошок плавится лазером до сплошного тела. Под нависаниями — жёсткие поддержки, которые срезаем. Поверхность матовая, зернистая; для посадки в механизм часто нужна пескоструйная или механическая доводка. Берут, когда пластик уже не держит тепло, нагрузку или контакт с крепежом.
Не приписываем себе чужой каталог промышленных камер. Считаем расход по STL/STEP и подтверждаем загрузку до старта. Для проверки только внешнего вида металл обычно избыточен — начнём с FDM или SLS.
Примеры
Технология: SLA (стереолитография)
Материалы
- Фотополимер SLA — гладкие габаритные прототипы
Характеристики
| Срок | 5–8 раб. дней |
|---|---|
| Слой | ориентир 0,05–0,125 мм |
| Мин. стенка | ~0,7 мм |
| Камера | крупные панели по запросу; уточним в письме |
| Постобработка | промывка, доотверждение, склейка, покраска |
Описание
Жидкий полимер отверждается лучом по слоям. Поверхность гладкая, слои слабее заметны, чем у FDM. Подходит для точных габаритных прототипов и визуальных макетов, когда нужен «гладкий» пластик без зернистости SLS. Для тончайших мастер-моделей часто выгоднее PolyJet — скажем по файлу.
Смола хрупче инженерных пластиков: силовые защёлки и горячие узлы лучше переносить на ABS, PETG или литьё. Не приписываем себе чужие лазерные камеры по каталогу.
Примеры
Не знаете, что выбрать?
Напишите задачу: подскажем процесс для корпуса или узла и какие файлы приложить.
Отправить заявку на прототипированиеЧто такое быстрое прототипирование и зачем оно нужно
Сложные корпуса и механизмы сначала живут в чертеже. Когда чертёж становится физическим объектом, выясняется: посадка плат не совпала, кнопка мешает крышке, радиус нельзя собрать. Переделывать оснастку дорого. Поэтому делают упрощённый, но достаточный опытный образец — Rapid Prototyping: проверить форму, эргономику и сборку до серии.
Печать по цифровой модели даёт короткий цикл: прислали замкнутое тело, согласовали материал, получили штуку, поправили CAD. Так сокращают и время, и деньги до вывода изделия. Напечатанный прототип часто идёт дальше как мастер под литьё в силикон — следующий шаг перед крупной серией.
Тем же маршрутом пользуются конструкторы приборов, машиностроители, промышленные дизайнеры и небольшие серии сувенира или реквизита. Успех зависит не только от станка: инженер смотрит сетку, стенки и единицы измерения. Кабинета с «мгновенной» ценой у нас нет — отвечаем письмом со сроком и вилкой.
Прототип в процессе вывода изделия
- Цифровая 3D-модель
- Прототип на 3D-принтере
- Мелкая тестовая серия
- Крупная серия
Напечатанные образцы повторяют внешний вид и позволяют оценить дизайн и посадку. Дальше — литьё малой серии или переход к оснастке, если геометрия уже стабильна.
Заявка на прототипирование
Если модель есть — укажите имя файла в письме или приложите чертёж. Загрузки на сервер нет.