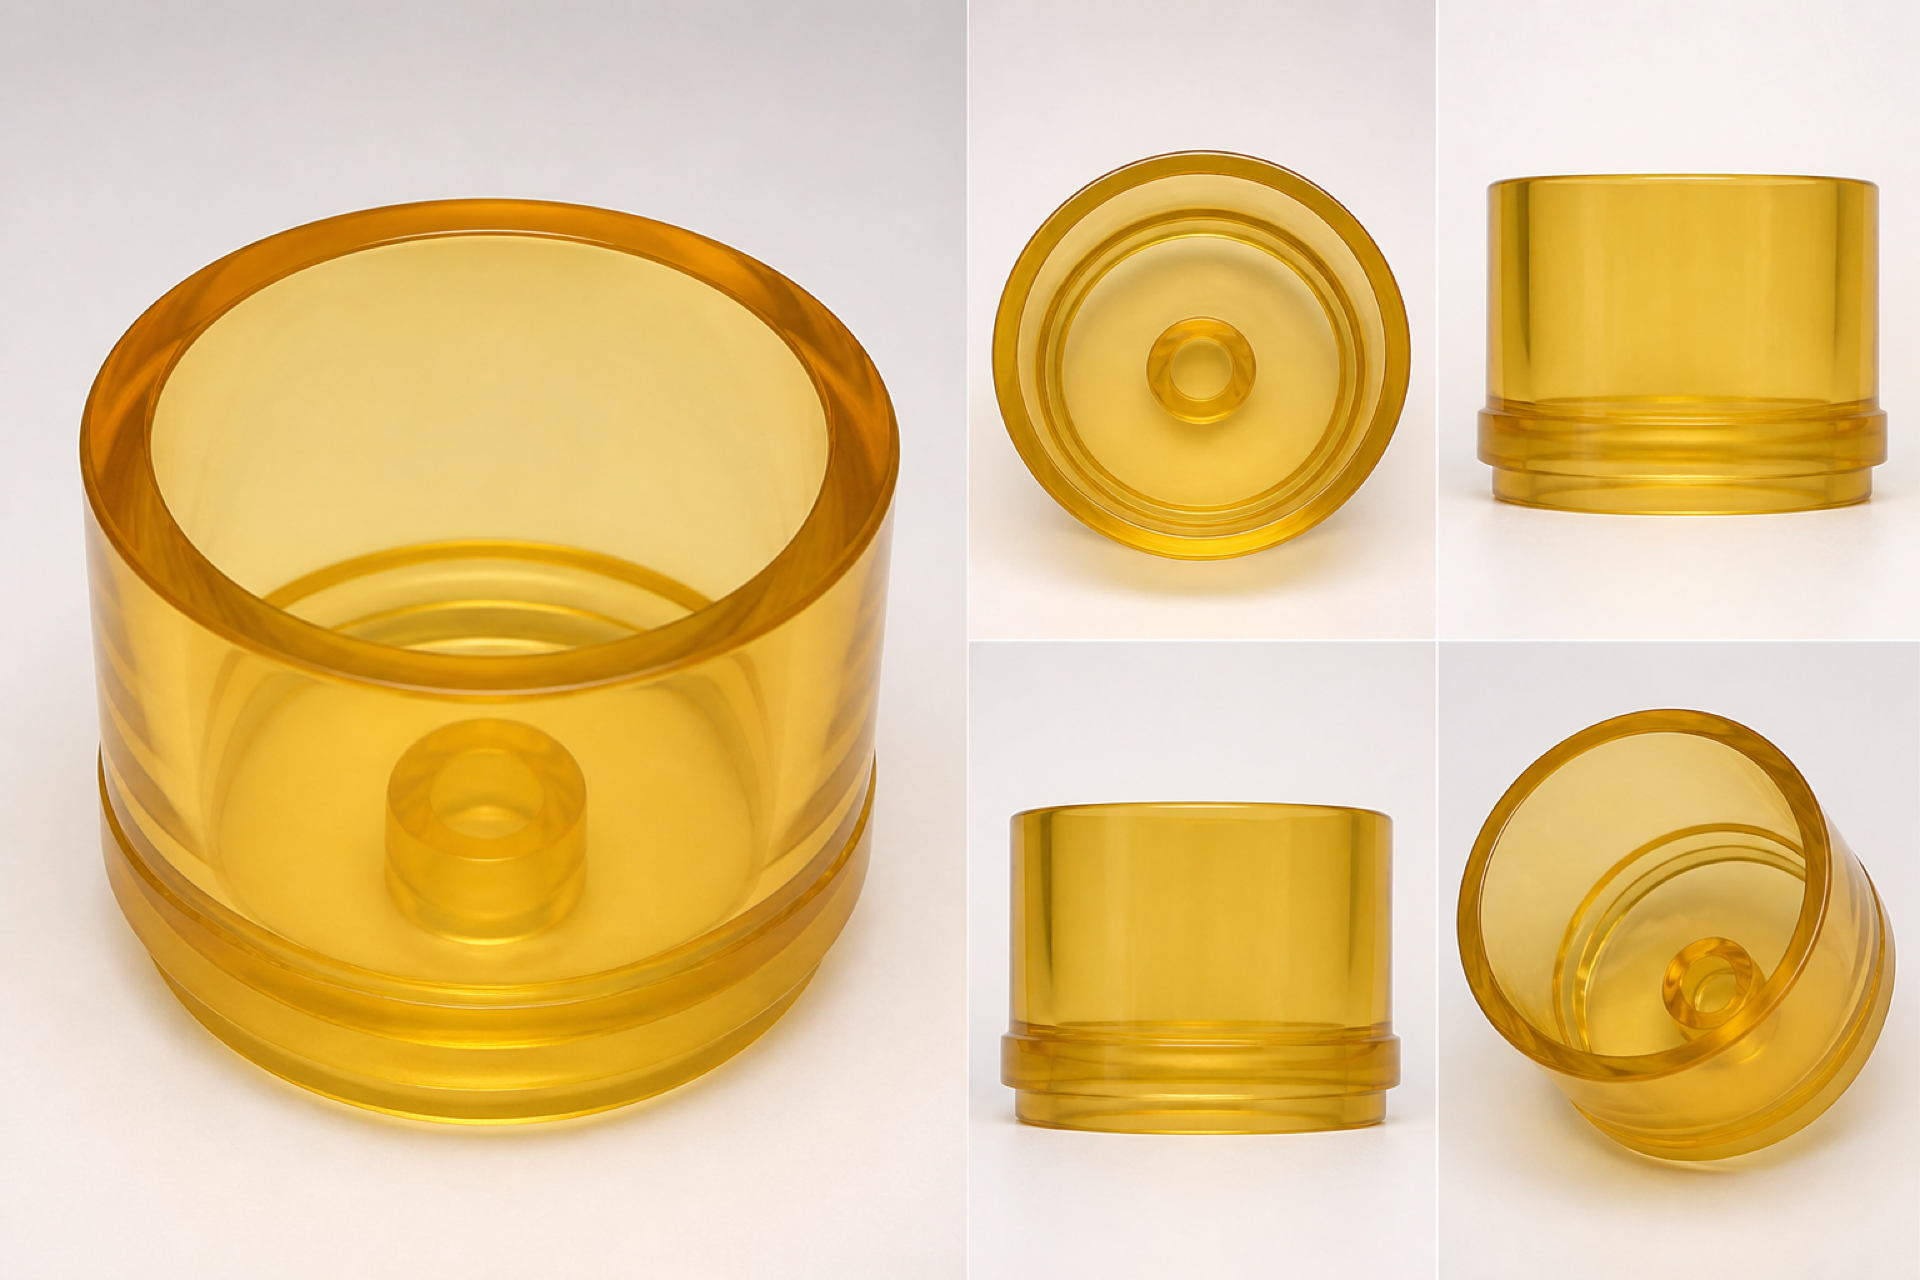
3D-печать PETG на заказ по FDM-технологии
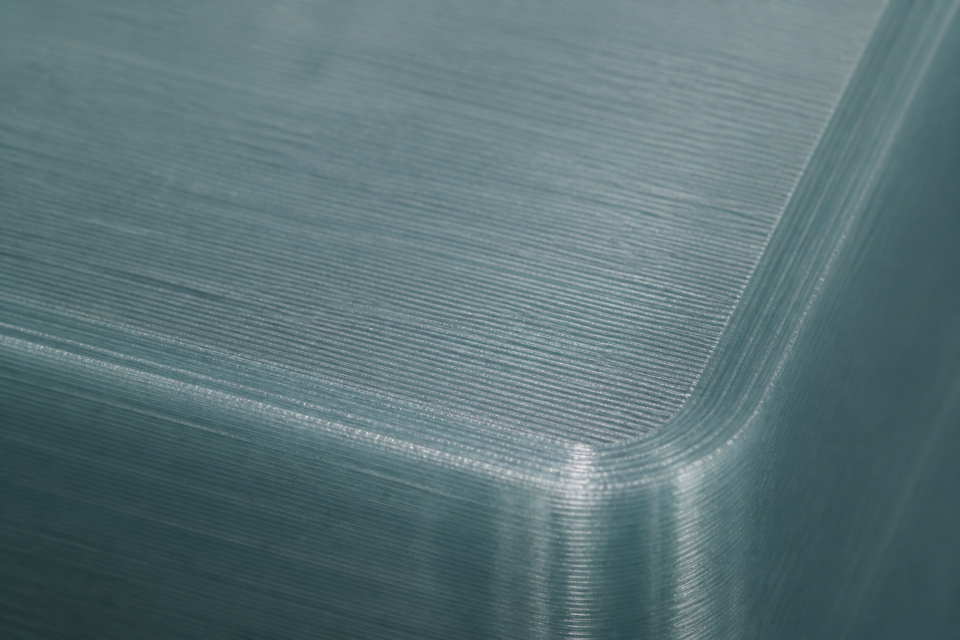
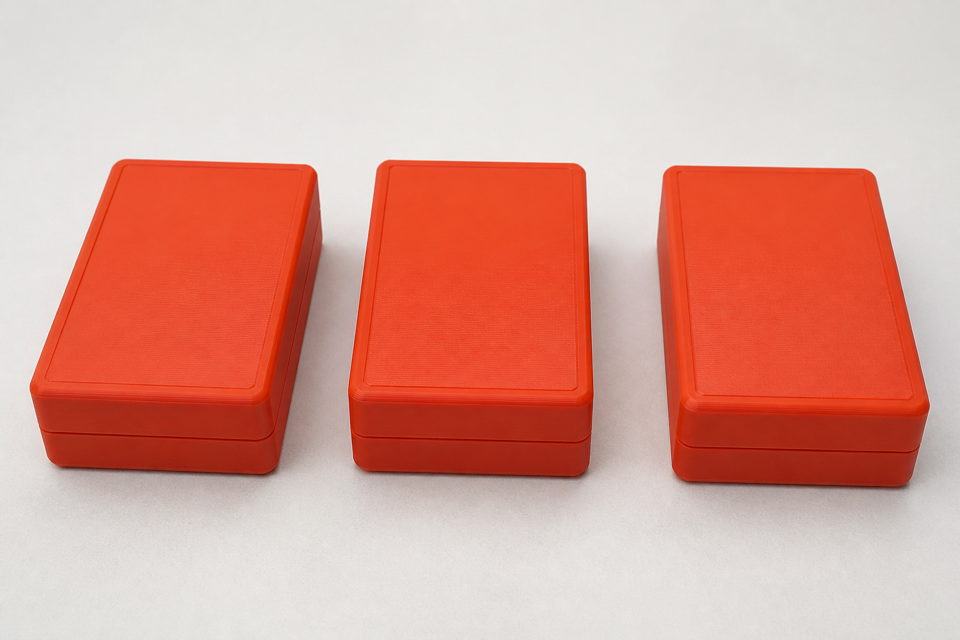
Технология: 3D-печать FDM
Общая информация
- Износостойкий сополиэфир на базе PET, модифицированный гликолем (PETG / ПЭТГ).
- Сильнее типичного ABS на удар; слои держатся крепче, чем у базового PLA.
- Усадка ниже, чем у ABS: крупные кожухи и направляющие реже коробит.
- Рабочий диапазон ориентир −40…+70 °C; мягчеет около ~80 °C.
- Устойчив к жирам и многим минеральным кислотам в бытовых концентрациях.
- Подходит для прочных корпусов, механики, макетов тары и функциональных прототипов.
- Печатаем FDM: под нависаниями — жёсткие поддержки; следы после снятия остаются.
- Закрытые карманы, куда не достать опору, лучше резать на части и склеивать.
- Цвета: чёрный, белый, серый, прозрачный/дымчатый и палитра под заказ.
- Не пищевой контакт и не замена литому поликарбонату на постоянной нагрузке.
PETG берут, когда PLA уже мягчеет у тёплого узла, а ABS коробит или пахнет сильнее, чем нужно цеху. Это рабочий «средний» термопласт для кожухов, направляющих и деталей, которые должны пережить падение со стола.
Габаритные изделия печатаем цельно или по частям со склейкой — так проще убрать поддержки из внутренних полостей. Если нужна только витринная гладкость без слоёв — сразу смотрите смолу; если партия от десятков — часто дешевле отлить с мастера.
Технические характеристики
Цифры — типичный диапазон для наших партий PETG, не паспорт конкретной катушки. Для ответственных узлов сверим марку нити в переписке.
| Материал | PETG (ПЭТГ) |
|---|---|
| Плотность | ~1,27–1,30 г/см³ |
| Рабочая температура | ориентир −40…+70 °C |
| Размягчение | ~80 °C |
| Прочность на растяжение | ~30–40 МПа (зависит от заполнения и направления слоёв) |
| Модуль упругости | ~1,7–2,1 ГПа |
| Ударная вязкость | выше PLA; сопоставима или выше типичного ABS |
| Усадка при печати | низкая (ниже ABS) |
| Химия | жиры и слабые кислоты — обычно ок; сильные растворители — нет |
| Пищевой контакт | не заявляем |
Постобработка
Снимаем поддержки, обрезаем следы опор, лёгкая шлифовка видимых граней. По запросу — грунт и акрил под RAL; прозрачный PETG лучше оставлять без плотной краски, иначе теряется «стеклянность». Склейку частей ведём эпоксидкой или специализированным клеем для полиэфиров; шов можно зашпаклевать и покрасить. Химической ацетоновой сглажки как у ABS нет: поверхность либо «как с принтера», либо готовим механически под окраску.
Требования к дизайну модели
- Мин. стенка: 1,0 мм (лучше 1,2–1,5 мм на силовых местах)
- Мин. рельеф / гравировка: 0,5–0,8 мм
- Слой по умолчанию: 0,2 мм (0,12–0,28 по согласованию)
- Камера: до 300 × 300 × 400 мм; крупнее — режем на части
- Заполнение: 30–100% по задаче; на толстых стенках снижаем, чтобы не рвало
- Зазор между стенками/деталями: от 1,0 мм
- Мин. габарит: 8 × 8 × 8 мм
- Точность: ориентир ±0,5% (не лучше ±0,4–0,5 мм на мелких)
- Формат: STL, OBJ; STEP — если нужна правка геометрии
- Один STL: несколько разрозненных тел или «деталь в детали» — лучше разнести по файлам
Избегайте закрытых полостей без доступа к опорам: FDM выстроит поддержки, которые нельзя вытащить. Сложные нависания режьте на стыки — так чище и дешевле, чем ковырять опоры изнутри.
Когда лучше выбирать PETG
Берите PETG для кожухов, направляющих, клипс средней жёсткости и деталей, которые живут в цеху или в корпусе прибора без прямого солнца. Если деталь всё лето на улице без навеса — смотрите ASA. Если нужен идеальный глянец и мелкий текст — смолу. Если PLA хватает по температуре и бюджету — не переплачивайте за PETG «на всякий случай».