SLA-печать фотополимером на заказ
Технология: SLA (стереолитография)
Общая информация
- Стереолитография: жидкий фотополимер отверждается УФ-лазером слой за слоем.
- Поверхность гладкая, слои почти незаметны — ближе к «литьевому» виду, чем у FDM.
- Подходит для мастер-моделей под силикон, мелкой механики, макетов и точных прототипов.
- Тонкие стенки и мелкий рельеф держатся лучше, чем на типичном FDM-PLA.
- По жёсткости стандартная смола близка к ABS, но уступает ему по удару и гибкости.
- Базовые цвета: серый, белый, чёрный, прозрачный; другие — под заказ или покраска.
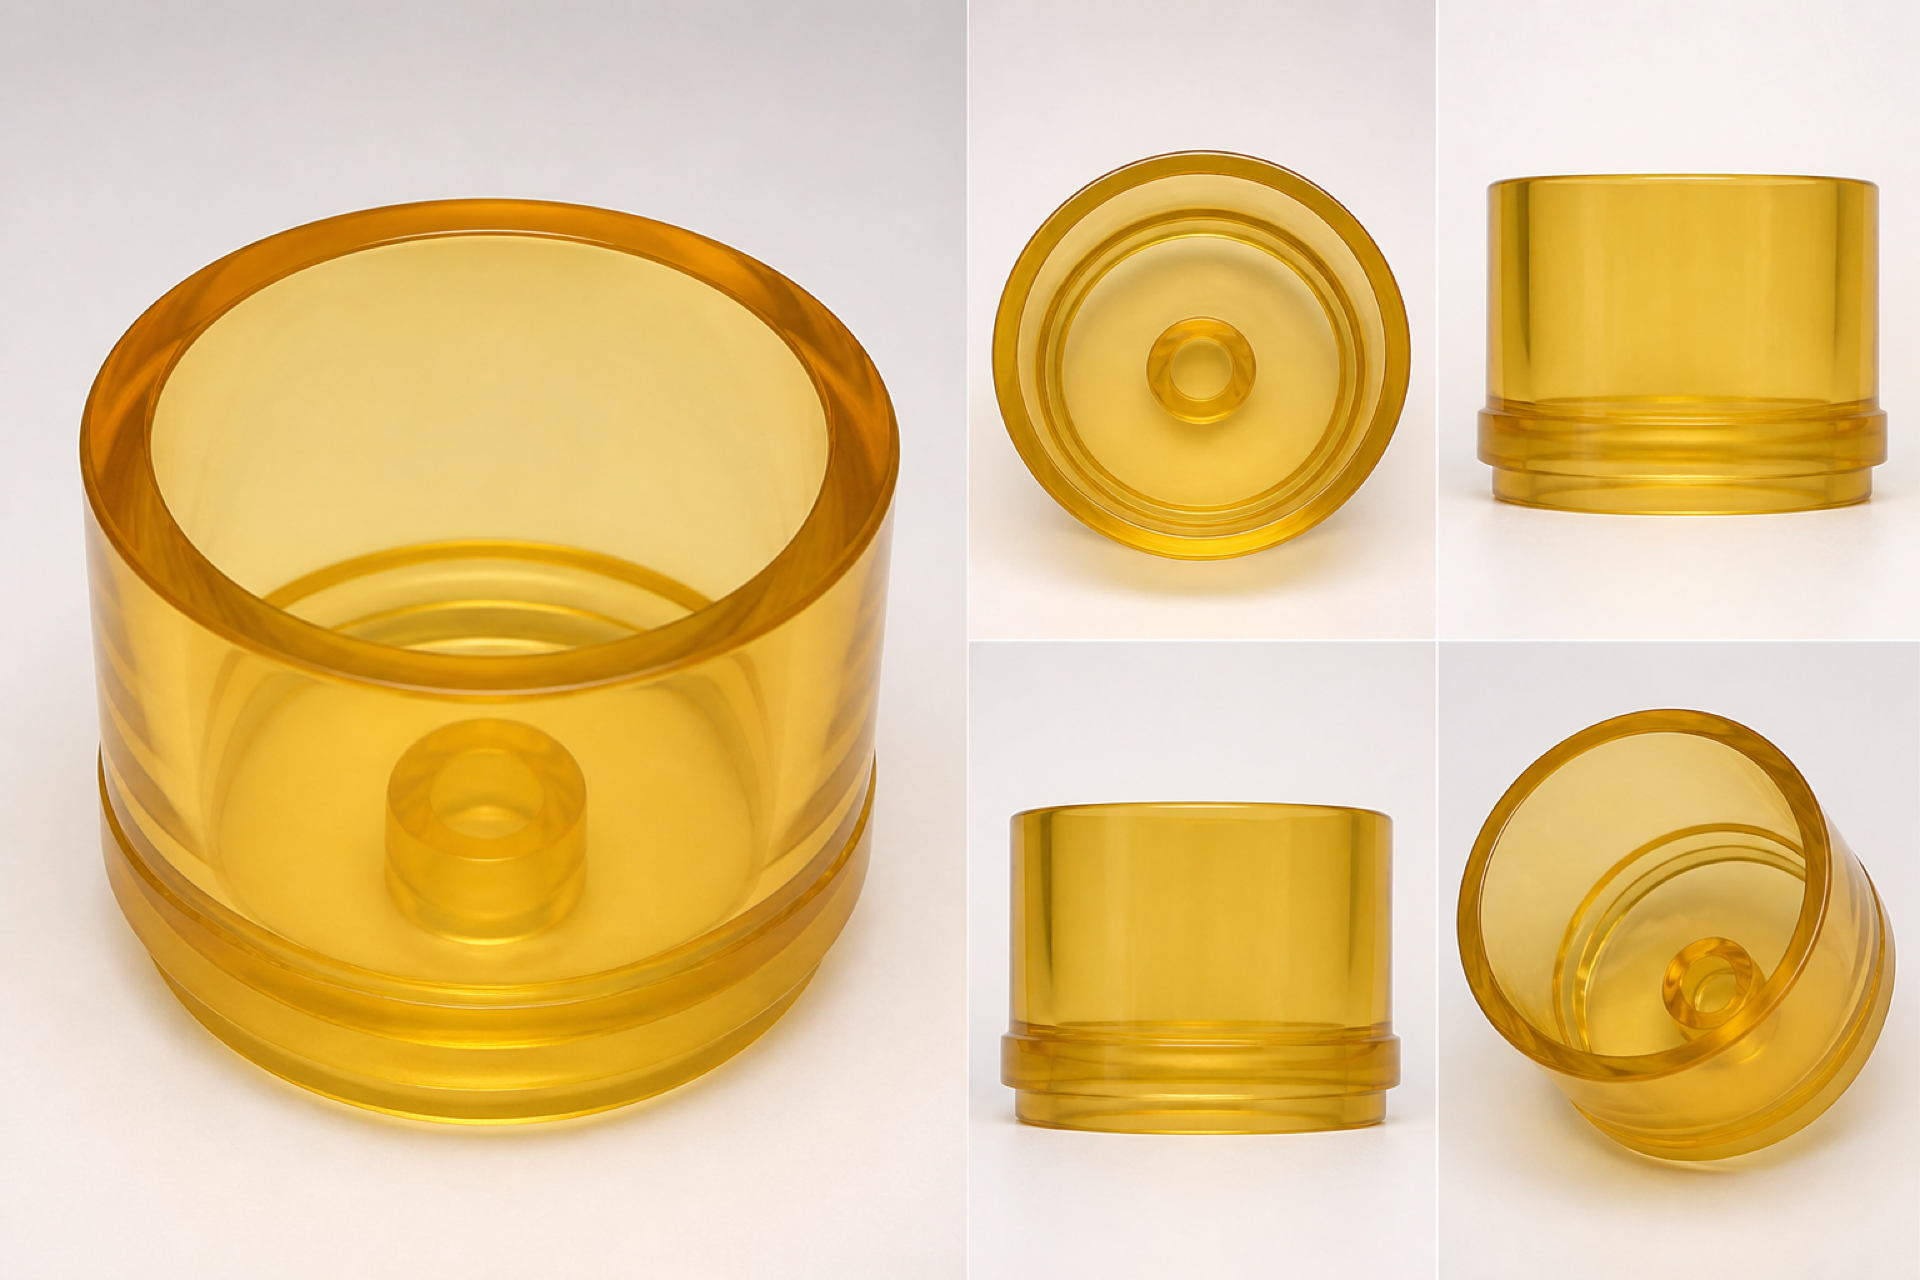
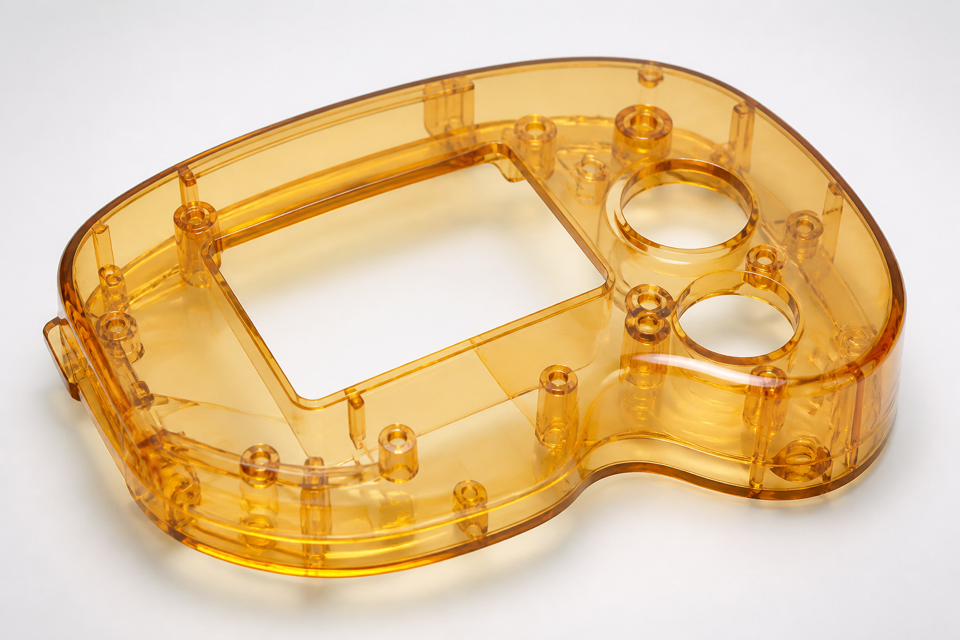
- Прозрачный сорт — просвечивающий, не оптически чистый: линзы и световоды не обещаем.
- Нужны поддержки: на «технической» стороне остаются точки контакта после съёма.
- Материал водонепроницаемый в смысле плотной смолы; пищевой контакт не заявляем.
- Камера компактнее FDM: крупные корпуса чаще режем на части или меняем процесс.
SLA берут, когда важны гладкость и детализация: витринный прототип, мастер под литьё, мелкая фурнитура. Мы не продаём чужой каталог промышленных брендов станков: считаем запуски на том SLA-оборудовании, которое реально ставим в работу.
Если деталь будет гнуться, жить под ударом или нужна крупная камера — скажем сразу и предложим FDM, SLS или литьё с мастера. Для серии от десятков штук смола часто дороже отливки в силикон.
Постобработка и цвета
После печати деталь промываем в изопропаноле от незатвердевшей смолы и доотверждаем УФ-камерой — так набирается заявочная прочность. Снимаем поддержки вручную; точки контакта можно слегка зашлифовать. По запросу: грунт и акрил/аэрозоль под RAL, склейка эпоксидкой. Серый, белый, чёрный и прозрачный доступны «из ванны»; иной цвет — покраска или отдельный заказ смолы. Прозрачный фотополимер не даёт оптической прозрачности: заложите матовость или тонировку в ТЗ, если важна внешность.
Требования к дизайну модели
- Слой по Z: 50–100 мкм (согласуем под задачу)
- Мин. стенка: 0,5 мм (лучше 0,8–1,0 мм на силовых местах)
- Мин. рельеф / гравировка: от 0,2 мм
- Камера: до 145 × 145 × 185 мм; крупнее — режем или другой процесс
- Мин. габарит: 3 × 3 × 1 мм
- Точность: ориентир ±0,5% (не лучше ±0,15 мм на мелких); зависит от ориентации
- Поддержки: ставим обязательно; заложите «лицевую» сторону без следов
- Закрытые полости: нужен выход смолы (отверстие ≥2–3 мм)
- Формат: STL; несколько тел в одном файле — лучше разнести
- STEP: если нужна правка геометрии перед печатью
Особенности стереолитографии
Платформа опускается в ванну со смолой на толщину слоя; лазер засвечивает контур. Незасвеченная смола не держит нависания — поэтому строятся тонкие игольчатые поддержки. У детали всегда есть лицевая сторона и техническая: на местах съёма опор остаются точки, которые нельзя стереть «в ноль» без шлифовки. Ориентацию на платформе выбираем вместе: так балансируем качество поверхности и прочность слоёв.
| Материал | Стандартный фотополимер (жёсткий) |
|---|---|
| Плотность | ~1,1–1,2 г/см³ |
| Поверхность | гладкая, матовая/сатиновая; слои слабо видны |
| Аналог по жёсткости | ближе к ABS, слабее на удар и изгиб |
| Рабочая температура | ориентир до ~40–50 °C длительно (зависит от марки) |
| Химия / влага | плотная смола; сильные растворители — нет; не пищевой |
| Цвет базы | серый / белый / чёрный / прозрачный |
| Расчёт цены | по объёму смолы; «пустой» габаритный ящик — отдельно |