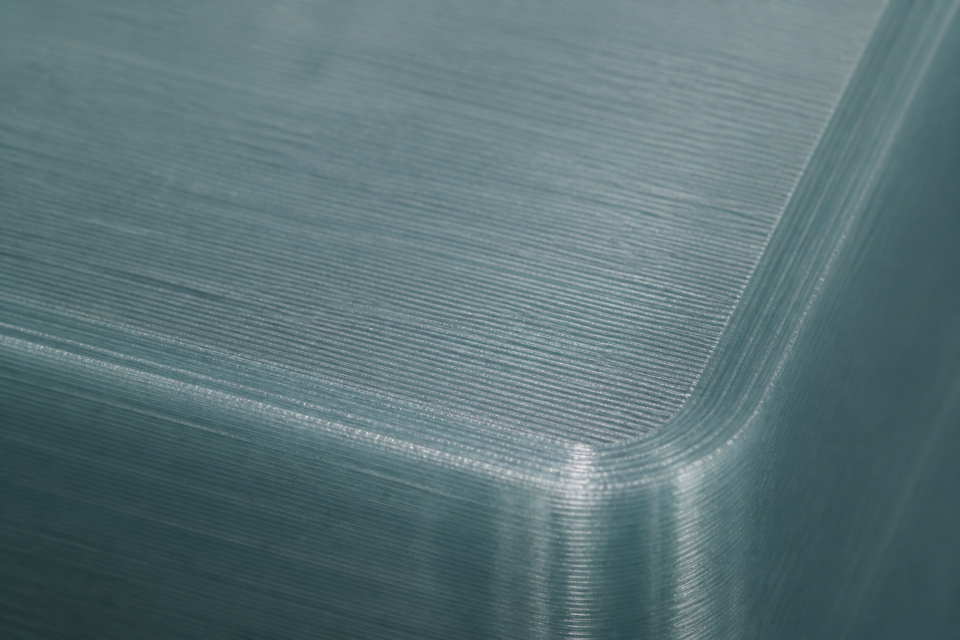
3D-печать PLA на заказ по FDM-технологии
Технология: 3D-печать FDM
Общая информация
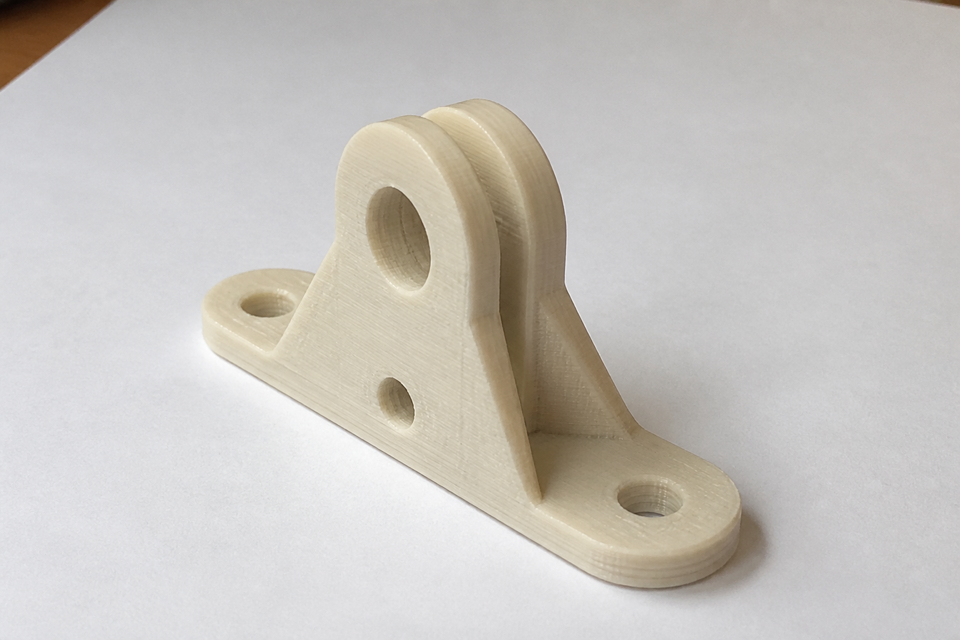
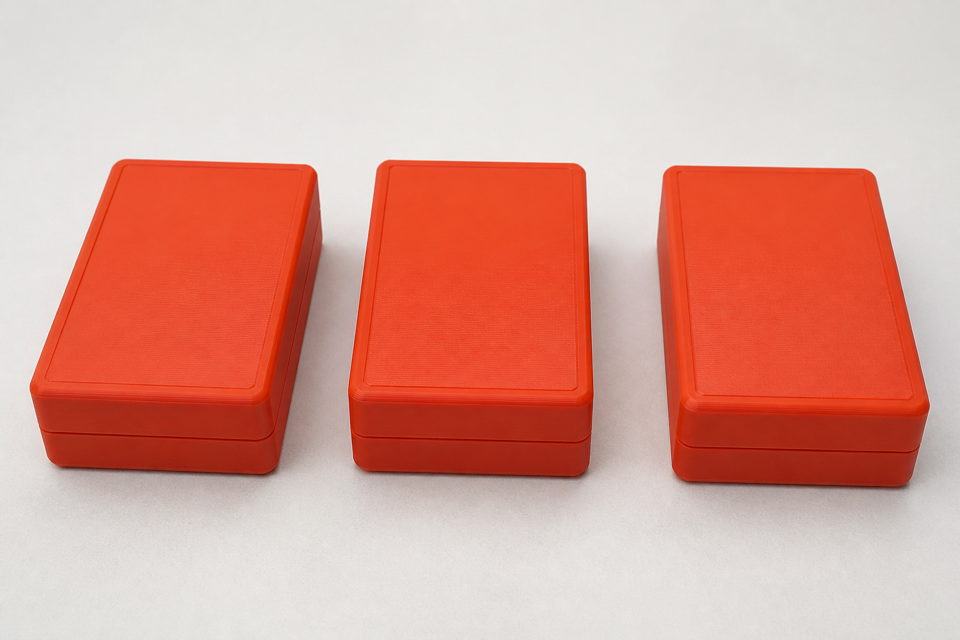
- Основной пластик нашего цеха: корпуса приборов, макеты, проверка посадки плат.
- Печатается спокойно, почти без запаха камеры — удобно для офисных партий.
- Малая усадка: крупные прототипы реже «плывут», чем из ABS.
- Хорошо шлифуется и красится акрилом; стыки склеиваем эпоксидкой.
- Не для пищевого контакта и не для постоянной нагрузки на изгиб.
- Мягчеет около 50–60 °C: не ставьте у горячих узлов и на солнце в салоне авто.
- Биоразлагаемый полилактид — не значит «развалится на полке за месяц».
- Доступны цвета: натуральный, белый, чёрный, зелёный лист и ещё палитра под заказ.
- Стандартно печатаем со 100% заполнением на мелких деталях; на толстых стенках снижаем, чтобы не рвало усадкой.
- Сложную геометрию можем разрезать на печати и склеить без доплаты, если так точнее.
PLA — привычный вход в FDM: быстро получить форму, проверить эргономику и внешний вид до более дорогих процессов. Если деталь будет гнуться, тереться или жить в тепле — скажем сразу и предложим PETG, ASA или литьё.
Габаритные корпуса из PLA стараемся печатать цельными: у пластика низкая усадка, швов меньше, чем у «капризных» термопластов. Нужна только монолитная деталь без склейки — напишите это в заявке.
Технические ориентиры пластика
Цифры — типичный диапазон для наших партий, не паспорт конкретной катушки. Для ответственных узлов сверим марку нити в переписке.
| Материал | PLA (полилактид) |
|---|---|
| Плотность | ~1,24 г/см³ |
| Рабочая температура | примерно −15…+45 °C |
| Размягчение | ~55 °C |
| Прочность на растяжение | ~35–50 МПа (зависит от заполнения и направления слоёв) |
| Модуль упругости | ~2,8–3,5 ГПа |
| Ударная вязкость | ниже, чем у ABS/PETG; PLA+ выше базового PLA |
| Усадка при печати | низкая |
| Химия | боится сильных растворителей; бытовой спирт обычно ок |
| Пищевой контакт | не заявляем |
Постобработка
Снимаем поддержки, лёгкая шлифовка видимых граней, по запросу — грунт и акрил под ваш RAL. Химической сглажки ацетоном у PLA нет: поверхность либо оставляем «как с принтера», либо готовим под покраску механически. Склейку частей делаем эпоксидным компаундом; шов можно зашпаклевать и покрасить.
Требования к дизайну модели
- Мин. стенка: 0,8 мм (лучше 1,2 мм на силовых местах)
- Мин. рельеф / гравировка: 0,8 мм
- Слой по умолчанию: 0,2 мм (0,12–0,28 по согласованию)
- Камера: до 300 × 300 × 400 мм; крупнее — режем на части
- Заполнение: 100% на мелких; на стенках >4 мм — реже, оболочка ~1 мм
- Зазор между стенками/деталями: от 0,5–1 мм
- Мин. габарит: 8 × 8 × 8 мм
- Точность: ориентир ±0,5% (не лучше ±0,4 мм на мелких)
- Формат: STL, OBJ; STEP — если нужна правка геометрии
Когда лучше не выбирать PLA
Не берите PLA для клипс, защёлок и пружин — пластик хрупкий на многократный изгиб. Не кладите деталь у двигателя, батареи или на торпедо летом. Для улицы без навеса смотрите ASA; для прозрачных и «глянцевых» прототипов — смолу; для партии 20–200 штук часто дешевле отлить в силикон с мастера из PLA.