3D-печать гибким пластиком TPU на заказ
Технология: 3D-печать FDM
Общая информация
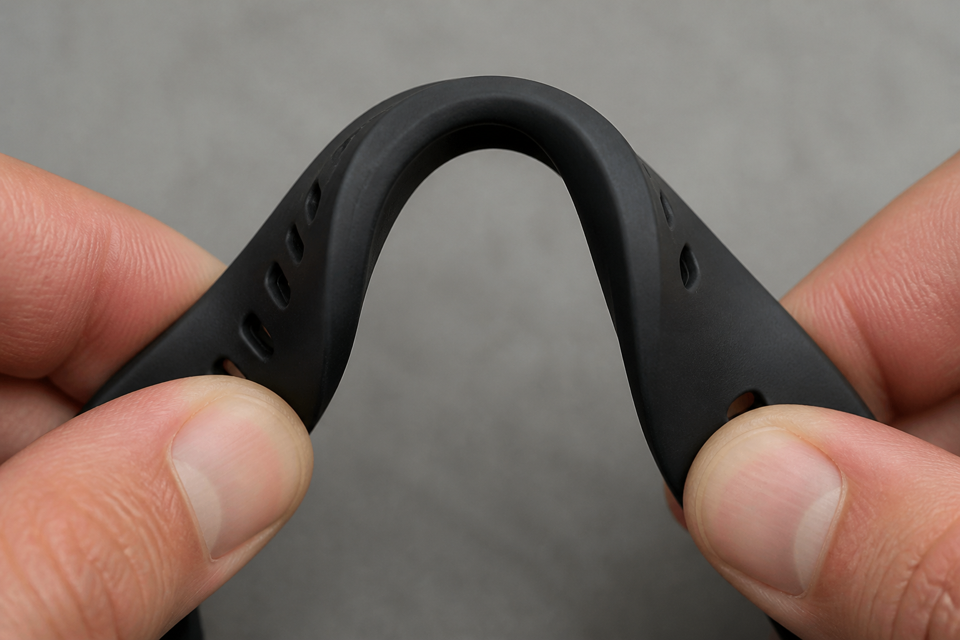
- Термопластичный полиуретан (TPU): гнётся и тянется, после снятия нагрузки стремится к исходной форме.
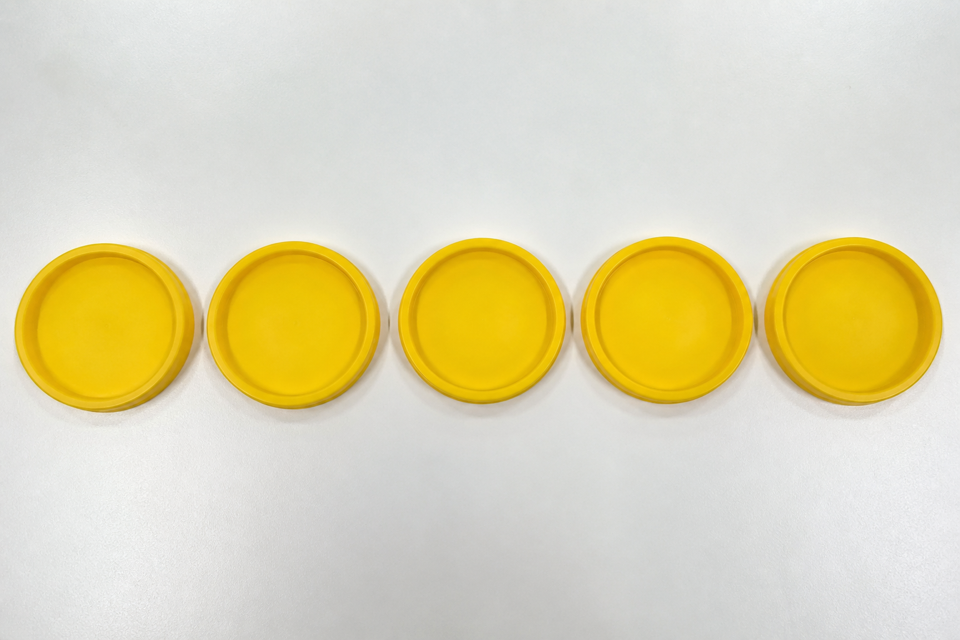
- Типичные детали: прокладки, уплотнители, заглушки, демпферы, гибкие крышки и прототипы подошв.
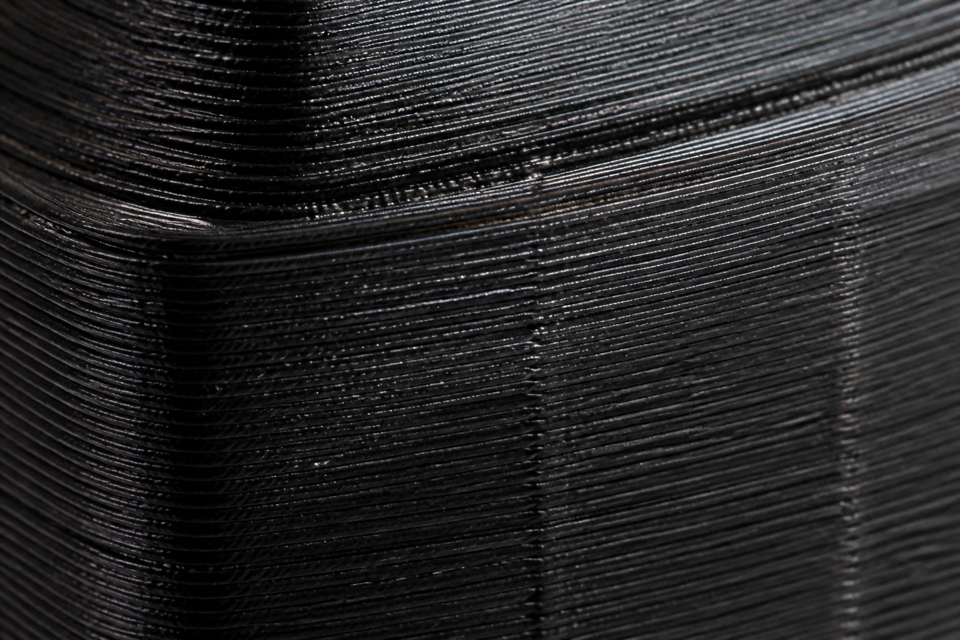
- Слои сплавляются плотно — при умеренном растяжении деталь реже «рвётся по слою», чем жёсткий FDM.
- Печатаем FDM; скорость ниже, чем у PLA/ABS — нить мягкая и «тянет» путь экструдера.
- Принимаем модели без опор: снятые поддержки с TPU портят поверхность и геометрию.
- Не пищевой и не медицинский контакт: для имплантов и посуды не заявляем.
- Запах при печати слабый; для офисной партии обычно терпимо.
- Цвета: чёрный, натуральный, яркие — под заказ; насыщенность зависит от партии нити.
- Мягче на Shore 85A, жёстче и стабильнее по форме на 95A — выбираем под защёлки vs уплотнения.
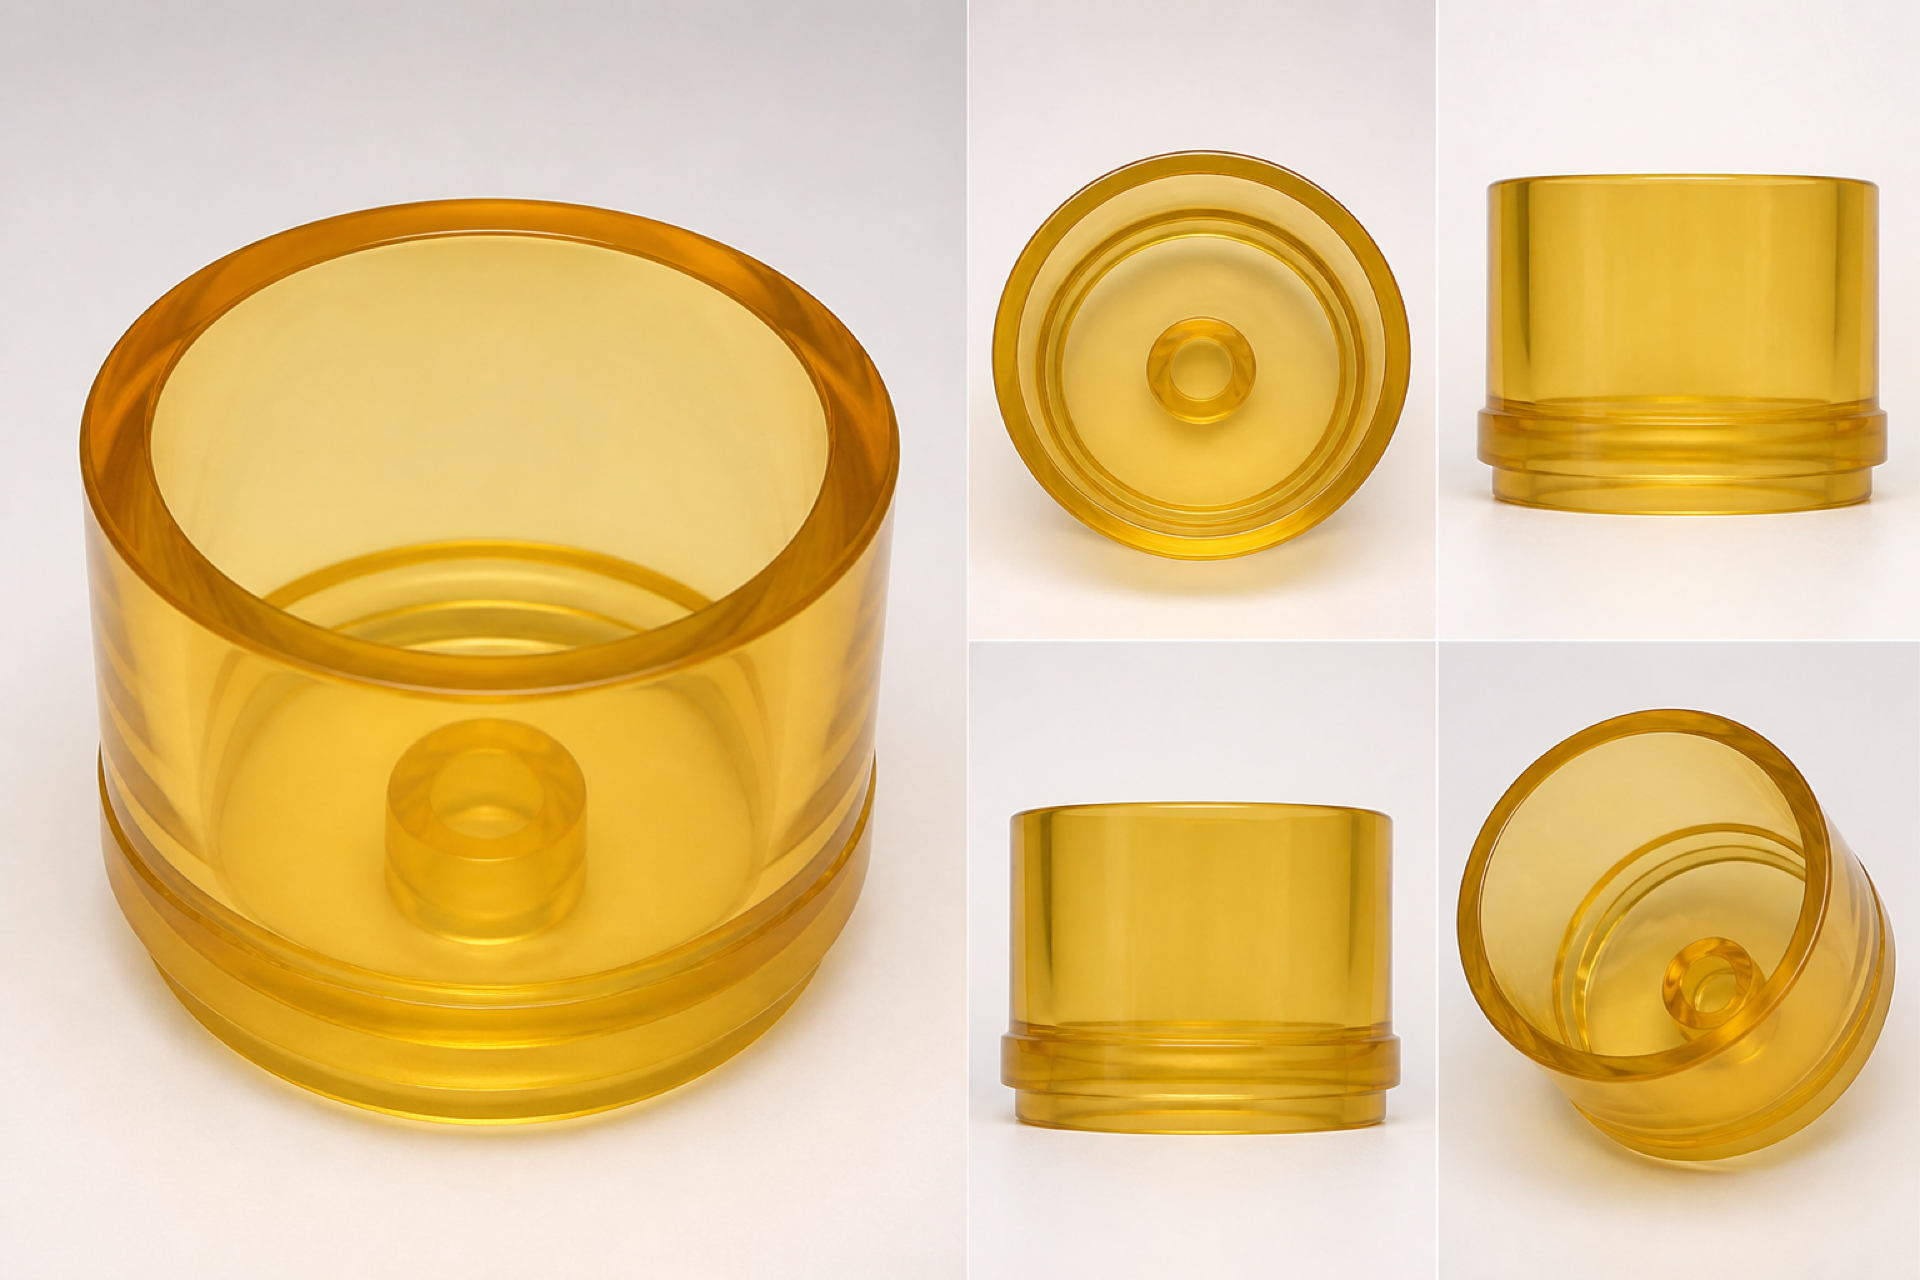
- Для серии 20–200 одинаковых мягких деталей часто дешевле отлить в силикон с жёсткого мастера.
Гибкий пластик берут, когда жёсткий корпус «не прощает» посадку: нужна амортизация, герметизация или ощущение резины без вулканизации. Мы печатаем TPU как инженерный прототип и мелкую партию, а не как замену серийной резине из пресс-формы.
Если модель полна нависаний и без опор не встанет — переработаем ориентацию вместе или предложим жёсткий пластик / смолу / литьё. Не обещаем «любую геометрию из резины с принтера»: гибкая нить ставит жёсткие ограничения на поддержки и скорость.
Технические ориентиры пластика
Цифры — типичный диапазон для TPU-нитей нашего цеха, не паспорт конкретной катушки. Для ответственных уплотнений сверим твёрдость Shore в переписке.
| Материал | TPU (термопластичный полиуретан) |
|---|---|
| Твёрдость | ~85–95 Shore A (зависит от сорта) |
| Плотность | ~1,15–1,25 г/см³ |
| Поведение | эластичный; после растяжения возвращается к форме |
| Удлинение при разрыве | сотни процентов (ориентир; зависит от заполнения и направления слоёв) |
| Рабочая температура | примерно −20…+60 °C; выше — мягчеет |
| Истирание | лучше жёсткого PLA на тёртах и зажимах |
| Поддержки | не принимаем модели, требующие опор |
| Химия | маслостойкость умеренная; сильные растворители — нет |
| Пищевой / мед. | не заявляем |
Постобработка
Снимаем юбку и артефакты старта, обрезаем нити. Шлифовка TPU вязкая и «засаливает» абразив — делаем точечно по запросу. Покраска акрилом держится хуже, чем на жёстком пластике: для витрины лучше заложить цвет нитью. Склейку частей ведём цианакрилатом или полиуретановым клеем; шов остаётся мягким. Химической сглажки как у ABS нет.
Требования к дизайну модели
- Мин. стенка: 1,0 мм (лучше 1,2–1,5 мм на уплотнениях)
- Мин. рельеф / гравировка: 0,6–0,8 мм
- Слой по умолчанию: 0,2 мм
- Камера: до 200 × 200 × 200 мм полезного объёма под гибкую нить; крупнее — режем или другой процесс
- Зазор между стенками/деталями: от 1,0 мм
- Опоры: модель должна печататься без поддержек; нависания — переориентировать
- Несколько тел в одном STL: не принимаем (отдельные файлы или явное ТЗ)
- Мин. габарит: ~10 × 10 × 10 мм
- Точность: ориентир ±0,5–1% (мягкая деталь «плывёт» при замере сильнее жёсткой)
- Формат: STL, OBJ; STEP — если нужна правка геометрии
Когда лучше не выбирать гибкий пластик
Не берите TPU для жёстких корпусов, точных посадок под подшипник и деталей с густыми опорами — нить не любит сложную «лесенку» поддержек. Не ждите пищевого допуска и медицинского сертификата «из коробки». Если нужна серия одинаковых уплотнителей — сравните с литьём в силикон: мастер из PLA/ABS + заливка часто быстрее по штучной цене. Для гладкой витринной «резины» без слоёв смотрите мягкие полиуретаны в литье, а не FDM.