3D-печать алюминием на заказ по SLM
Технология: SLM (лазерное плавление металла)
Общая информация
- Лазерное плавление алюминиевого порошка в инертной камере — готовая металлическая деталь без литьевой оснастки.
- Базовые порошки: AlSi10Mg и AlSi12 (литейные силумины с кремнием); плотность близка к литому алюминию.
- Другие Al-порошки (например AlSi7Mg, AlSi9Cu3) — только по отдельному согласованию и наличию.
- Лёгкие кронштейны, теплоотводы, корпуса приборов и узлы, где пластик уже не держит жёсткость или температуру.
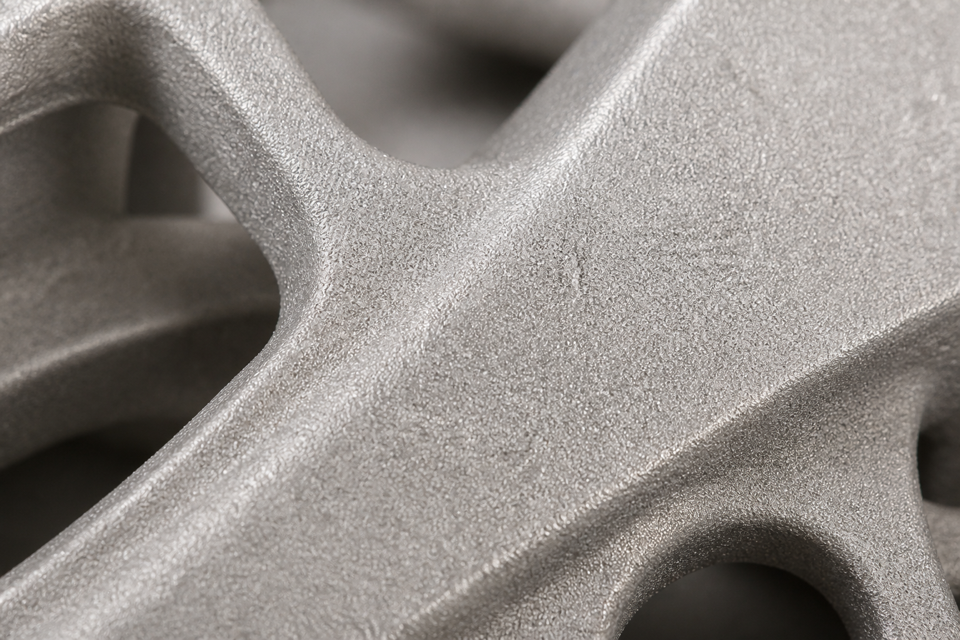
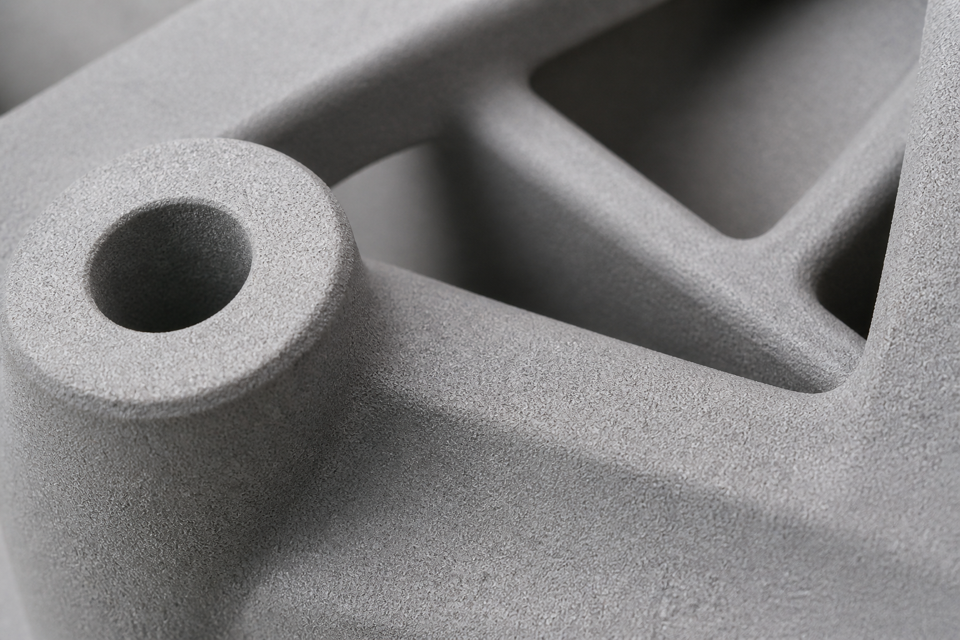
- Структура однородная и плотная; поверхность «как с порошка» — матовая, зернистая, без глянца.
- Сложная топология и внутренние каналы возможны, если заложен выход порошка.
- Тяжелее и дороже пластика; срок заметно длиннее FDM/SLS из‑за прогрева, остывания и съёма поддержек.
- Не пищевой контакт; для силовых узлов сверяем нагрузку и термообработку в заявке.
- Цвет базы — серебристо-серый металла; цветная покраска возможна после подготовки поверхности.
- Несколько деталей в одном запуске делят прогрев камеры — партия одного сплава выгоднее одиночки.
Алюминий в SLM берут, когда нужна настоящая металлоконструкция мелкой серии без пресс-формы: лёгкость сплава плюс геометрия, которую трудно выфрезеровать целиком. Мы не продаём чужой каталог промышленных брендов станков — считаем запуски на том SLM-оборудовании, которое реально ставим в работу.
Если деталь призматическая и без внутренних полостей, часто дешевле и быстрее фрезеровка из прутка. Если достаточно нейлона — смотрите SLS. Нужна только прочность «как сталь» — отдельная страница по нержавейке.
Технология SLM и свойства алюминия
Тонкий слой порошка (ориентир 20–100 мкм) распределяется по платформе; лазер послойно расплавляет контур до сплошного металла. Печать идёт в закрытой камере с инертным газом. После остывания деталь очищают от порошка, снимают поддержки и при необходимости термообрабатывают или доводят механически.
| Материал | AlSi10Mg / AlSi12 (и др. Al-порошки по согласованию) |
|---|---|
| Процесс | SLM — селективное лазерное плавление |
| Плотность | близка к литому силумину (зависит от режима и сорта) |
| Поверхность | матовая, порошковая; шлифуется, пескоструится, красится |
| Поддержки | металлические; съём в основном ручной |
| Среда | инертная атмосфера в камере |
| Тепло / жёсткость | выше типичных FDM-пластиков; ориентиры — в переписке под задачу |
| Цвет базы | серебристо-серый; покрытие — по запросу |
Постобработка
Снимаем поддержки, очищаем остатки порошка, при необходимости — термообработка, пескоструй, локальная механообработка посадок и резьб. По запросу: шлифовка видимых граней, грунт и покрытие. Глянцевой «литой» поверхности без доводки не будет: заложите фактуру или финиш в ТЗ. Сварку и склейку металла обсуждаем отдельно — чаще печатаем монолитом или стыкуем мехкрепежом.
Требования к дизайну модели
- Мин. стенка: 0,4 мм (лучше толще на силовых местах)
- Мин. рельеф / гравировка: 0,5 мм
- Точность: ориентир ±0,2 мм на детали до ~10 см; крупнее — до 1–2% габарита
- Камера: до 280 × 280 × 350 мм полезного объёма; крупнее — режем или несколько запусков
- Мин. габарит: 3 × 3 × 3 мм
- Отверстие для выхода порошка: от 2 мм в закрытых полостях
- Зазор между стенками/частями: от 1 мм
- Поддержки: строятся под нависания; съём трудоёмкий — учитывайте ориентацию
- Формат: STL; STEP — если правим геометрию. Несколько тел в одном STL, «деталь в детали» — не принимаем
Особенности моделирования под SLM
Поддержки из того же металла держат сторону, обращённую к платформе; их конфигурацию чаще задаёт ПО камеры, а снимают вручную — это заметная доля срока и цены. Можно запретить опоры в зонах, но тогда риск коробления «висящих» элементов. Наклон детали уменьшает площадь поддержек на одной грани, но удлиняет стойки с другой — стоимость может вырасти. Закладывайте отверстия для порошка и доступ для съёма опор ещё на этапе CAD.