SLS-печать полиамидом на заказ
Технология: SLS (лазерное спекание)
Общая информация
- Селективное лазерное спекание порошкового нейлона — без опор как у FDM.
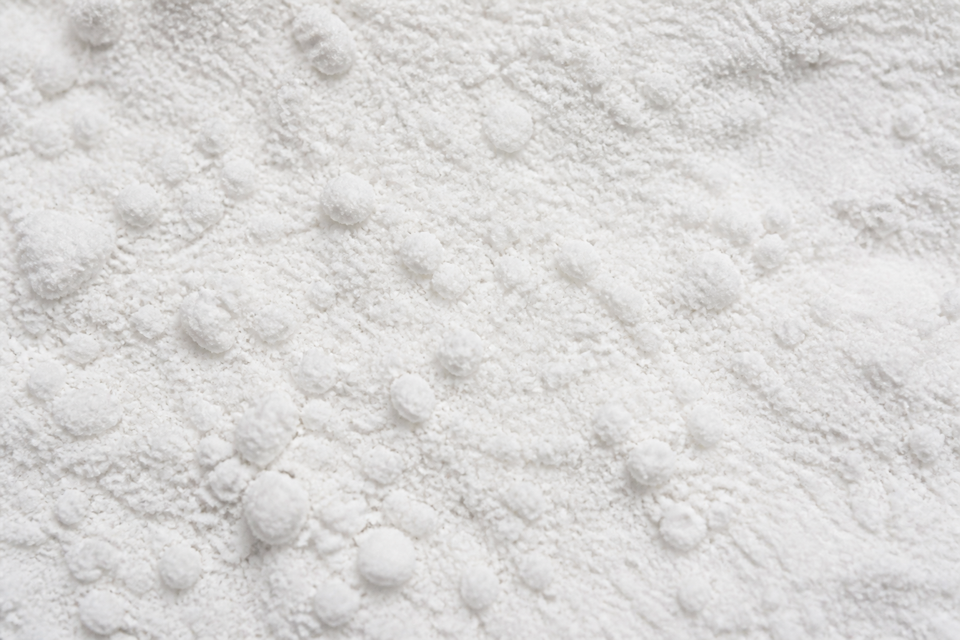
- Белый (натуральный) цвет порошка; после печати — лёгкая зернистость «песочная».
- Подвижные узлы, шарниры и «сборки в одном теле» часто печатают целиком.
- Прочнее и эластичнее типичного FDM-PLA; лучше держит удар и повторный изгиб.
- Стеклонаполненный PA жёстче и стабильнее по форме под нагрузкой, но хрупче на острых кромках.
- Подходит для корпусов сложной формы, оснастки, мастер-моделей и мелкой механики.
- Впитывает влагу из воздуха: перед ответственной сборкой детали можно подсушить.
- Не пищевой контакт; для постоянной улицы без покрытия — осторожно с УФ.
- Стенки тоньше FDM-минимума возможны, но хрупкие рёбра всё равно ломаются при съёме порошка.
- Партия в одной камере делит стоимость прогрева — несколько деталей в одном запуске выгоднее.
Полиамид в SLS берут, когда нужна прочность «как литой нейлон» без оснастки и когда FDM-поддержки мешают геометрии. Мы не продаём чужой каталог промышленных брендов станков: считаем запуски на том SLS-оборудовании, которое реально ставим в работу.
Стеклонаполненный сорт — для кронштейнов и корпусов под нагрузку, где обычный PA «гуляет». Если нужна только гладкая витринная поверхность — смотрите смолу; если партия от десятков штук — часто дешевле отлить с мастера.
Особенности SLS и свойства полиамида
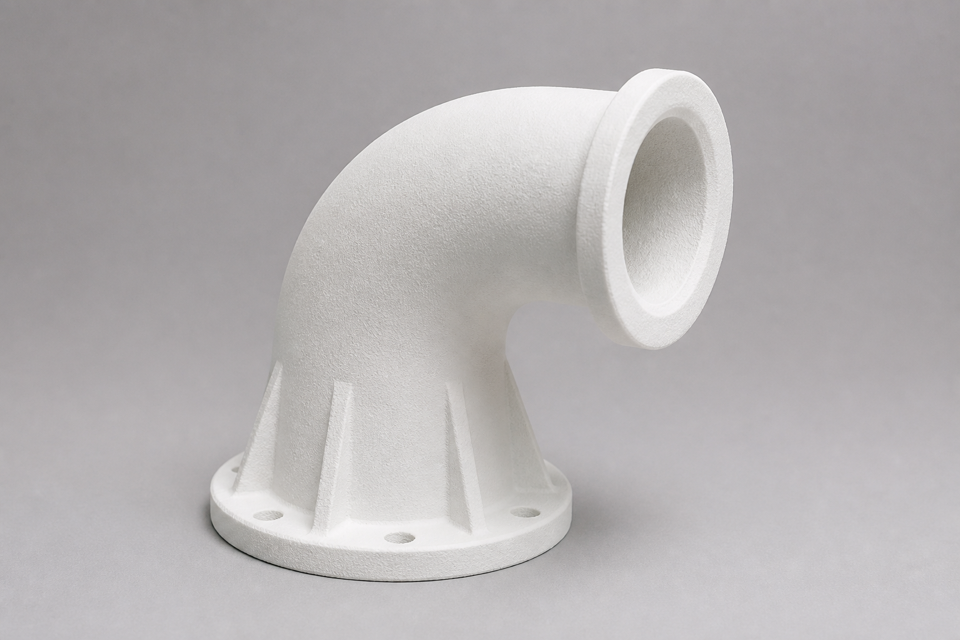
Лазер спекает слой порошка; неспечённый порошок поддерживает нависания, поэтому классических FDM-поддержек нет. После печати деталь остывает в порошке, затем очищается пескоструем или вручную — отсюда характерная матовая «пыльная» фактура.
| Материал | PA12 (нейлон) / PA стеклонаполненный |
|---|---|
| Плотность | ~0,95–1,05 г/см³ (зависит от сорта) |
| Рабочая температура | ориентир до ~80–100 °C кратковременно |
| Поверхность | матовая, зернистая; шлифуется и красится |
| Поддержки | порошковые; отдельные FDM-опоры не ставим |
| Изотропия | ближе к изотропной, чем у FDM, но ориентация всё равно влияет |
| Цвет базы | натуральный белый/слоновая; цвет — покраска |
| Химия | маслостойкость умеренная; сильные кислоты — нет |
Требования к дизайну модели
- Мин. стенка: 0,8 мм (лучше 1,0–1,2 мм на силовых местах)
- Мин. зазор в подвижных узлах: 0,3–0,5 мм на сторону (зависит от размера)
- Слой: типично 0,1–0,12 мм
- Камера: до 280 × 280 × 350 мм полезного объёма; крупнее — режем или несколько запусков
- Закрытые полости: нужен выход порошка (отверстие ≥3–4 мм)
- Мин. отверстие: ~1,0 мм (мелкие могут зарасти порошком)
- Текст / рельеф: от 0,8–1,0 мм глубины/высоты
- Точность: ориентир ±0,3% (не лучше ±0,3 мм на мелких)
- Формат: STL, OBJ; STEP — если правим геометрию
Покраска и постобработка
База — очистка от порошка и лёгкая пескоструйная матировка. По запросу: шлифовка видимых граней, грунт, акрил или полиуретан под RAL, пропитка для снижения пористости. Глянцевой «литьевой» поверхности как у смолы без шпаклёвки не будет: заложите фактуру или покраску в ТЗ. Склейку частей ведём эпоксидкой; шов можно зашпаклевать и покрасить в общий цвет.
Как снизить стоимость печати из полиамида
Объём тела — главный рычаг: пустотелые стенки с отверстием для высыпания порошка дешевле сплошного бруска. Несколько деталей в одном запуске делят прогрев камеры. Уберите лишние габариты «на всякий случай» и не дублируйте крепёж, который можно купить. Стеклонаполненный берите только там, где нагрузка реально требует — обычный PA12 часто достаточно и быстрее в очереди.