3D-печать сталью на заказ по технологии SLM
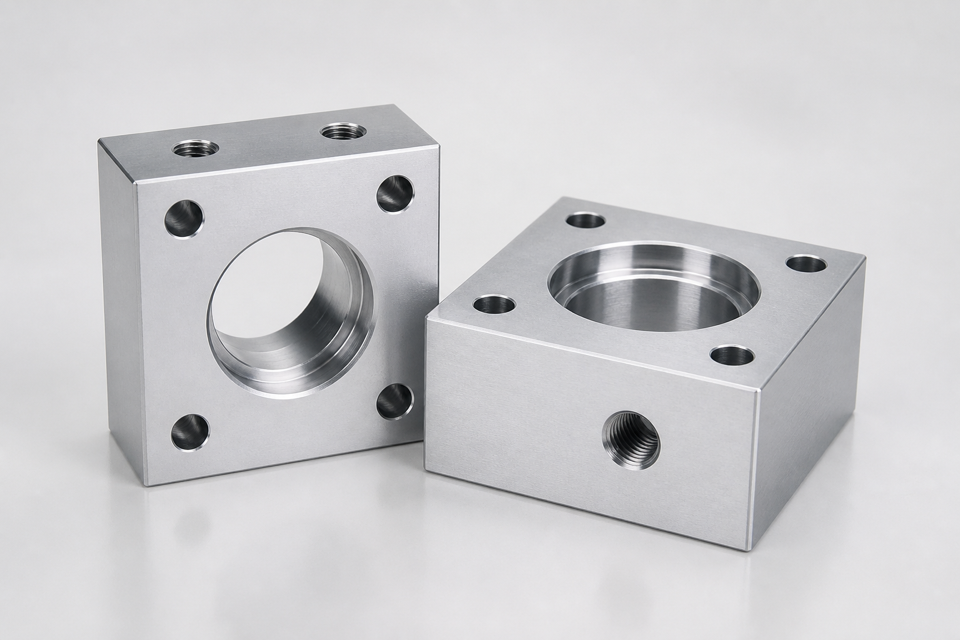
Технология: SLM (лазерное плавление)
Общая информация
- Селективное лазерное плавление стального порошка — плотная металлическая деталь без литейной оснастки.
- Базовые сорта: нержавеющая 316L (1.4404) и инструментальная 1.2709.
- Другие порошки (H13, 15-5PH, 17-4PH и др.) — по отдельному согласованию и наличию.
- Структура однородная и плотная; деталь держит нагрузку лучше пластика и смолы.
- 316L — коррозионная стойкость и «нержавеющий» контур для приборов и крепежа.
- 1.2709 — выше твёрдость после термообработки: оснастка, штамповые вставки, износостойкие узлы.
- Срок длиннее FDM/SLS: прогрев камеры, остывание, снятие опор и доводка.
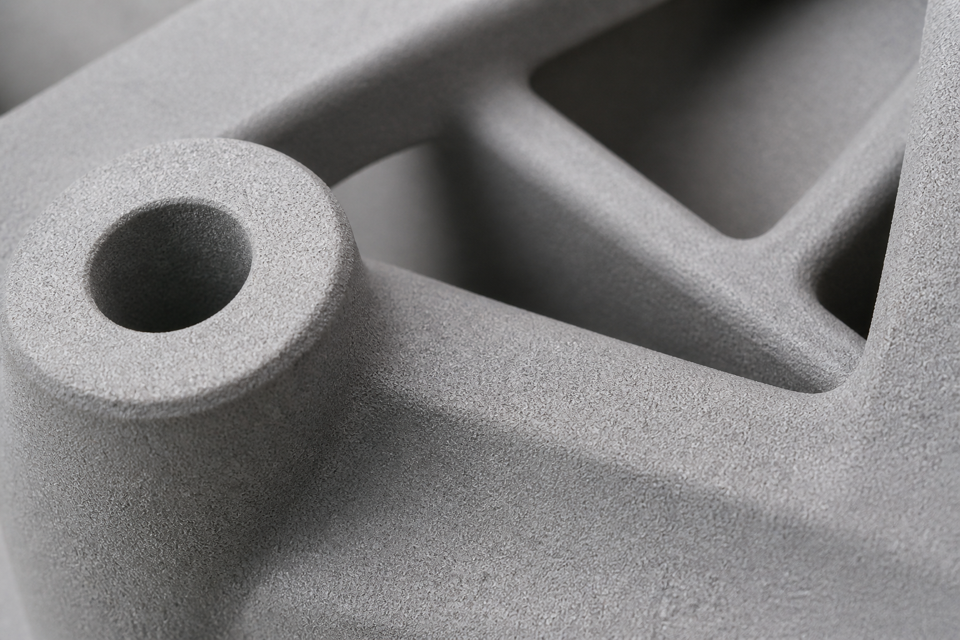
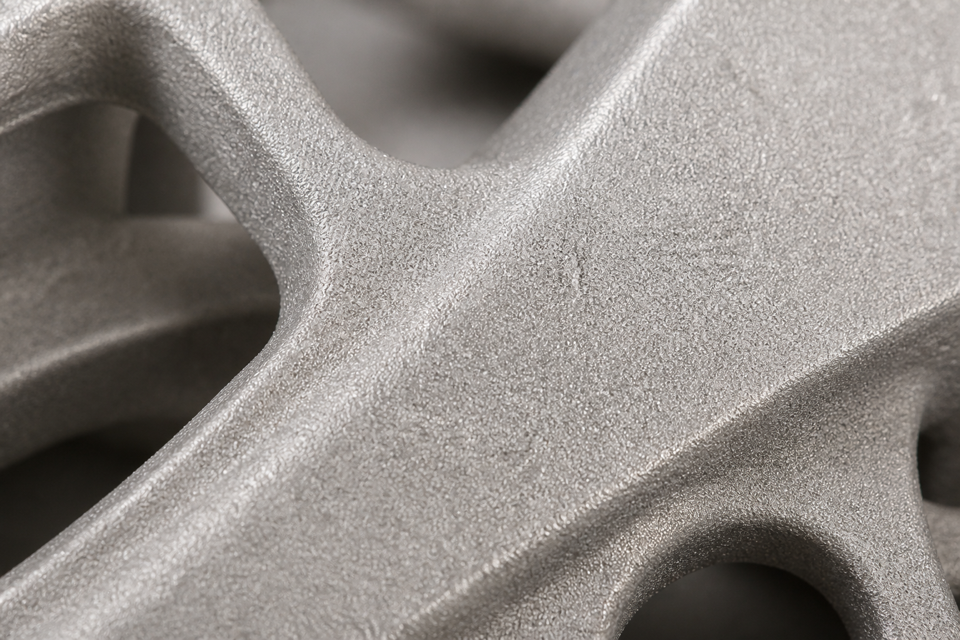
- Поверхность после печати матовая, зернистая; «зеркала» без шлифовки не будет.
- Мелкие силовые кронштейны, каналы, решётки — там, где фрезеровка режет дорого или невозможно.
- Не пищевой контакт «из коробки»; сертификацию под ТЗ обсуждаем отдельно, если она нужна.
Сталь в SLM берут, когда нужен именно металл: тепло, жёсткость, износ или коррозионная среда, а пластик уже не тянет. Мы не выдаём чужой каталог станков за свой цех — считаем запуски на том SLM-оборудовании, которое реально ставим в работу, без обещаний конкретной модели бренда.
Если деталь простая, плоскости открытые и допуск жёсткий — часто выгоднее фрезеровка. Если нужен только лёгкий металл — смотрите алюминий. Если металл избыточен — нейлон или литьё с мастера.
Технология SLM и свойства стали
Порошок распределяется тонким слоем (ориентир 20–100 мкм), лазер полностью расплавляет зону контура, платформа опускается, цикл повторяется в закрытой камере с инертной атмосферой. После остывания деталь очищают от порошка и снимают опоры — это основная ручная часть постобработки.
| Материал | 316L (1.4404) / инструментальная 1.2709 |
|---|---|
| Плотность | близка к литой стали (зависит от режима и сорта) |
| Поверхность | матовая, зернистая; шлифуется и полируется |
| Поддержки | металлические опоры со стороны платформы; снимаются вручную |
| Слой | ориентир 20–100 мкм |
| Камера | полезный объём ориентировочно до 280 × 280 × 350 мм; крупнее — режем или несколько запусков |
| Атмосфера | инертная; без открытой «воздушной» печати металла |
| Химия / среда | 316L — хорошая коррозионная стойкость; 1.2709 — под инструмент и износ |
Постобработка
Снимаем опоры, очищаем остатки порошка, по запросу — пескоструй, шлифовка посадочных и видимых граней, термообработка для инструментальных сортов, лёгкая механодоводка критичных размеров. Зеркальный полир и сложная окраска металла — отдельным этапом в ТЗ. Шов склейки «как у пластика» здесь не применяют: крупную сборку лучше заложить разъёмами или фрезеровкой после печати.
Требования к дизайну модели
- Мин. стенка: 0,4 мм (лучше 0,8–1,0 мм на силовых местах)
- Мин. рельеф / гравировка: 0,5 мм
- Точность: ориентир ±0,2 мм на детали до ~100 мм; на крупных — порядка 1–2%
- Камера: до 280 × 280 × 350 мм полезного объёма
- Мин. габарит: 3 × 3 × 3 мм
- Отверстие для удаления порошка: от ~2 мм
- Зазор между стенками/частями: от 1 мм
- Формат: STL; STEP — если правим геометрию и ориентацию
- Сборка в одном STL: несколько тел, «деталь в детали» без зазоров — не принимаем; разнесите файлы
Опоры и ориентация в камере
Со стороны платформы выращиваются стальные опоры: без них нависания и тонкие консоли «плывут». Объём опор заранее не угадывается на глаз — его даёт раскладка под конкретный запуск. Снятие опор — ручная работа; заложите доступ инструментом к зонам крепления. Иногда модель ставят под углом, чтобы убрать опоры с ответственной грани: геометрия чище, но тело опор длиннее и печать дороже. Точечно запретить опоры в ПО можно, но тогда есть риск искажения — согласуем только осознанно.