Высокоточная 3D-печать фотополимером по технологии PolyJet на заказ
Технология: PolyJet (струйный фотополимер)
Общая информация
- Струйная укладка жидкого акрилового фотополимера с отверждением УФ-слоя за слоем.
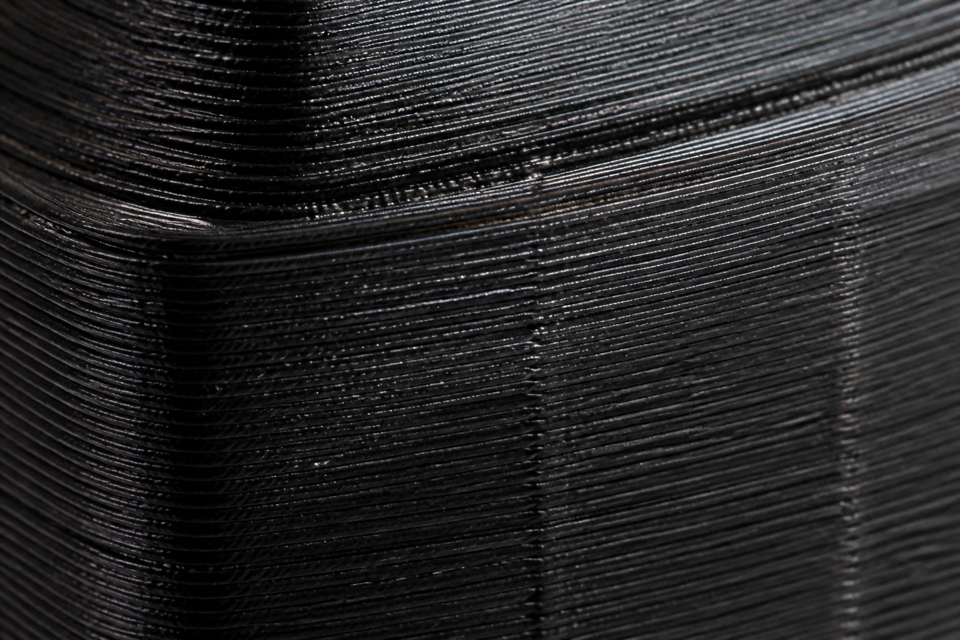
- Толщина слоя ориентир до ~16 мкм — тонкие грани, мелкий рельеф и скругления читаются лучше, чем у FDM.
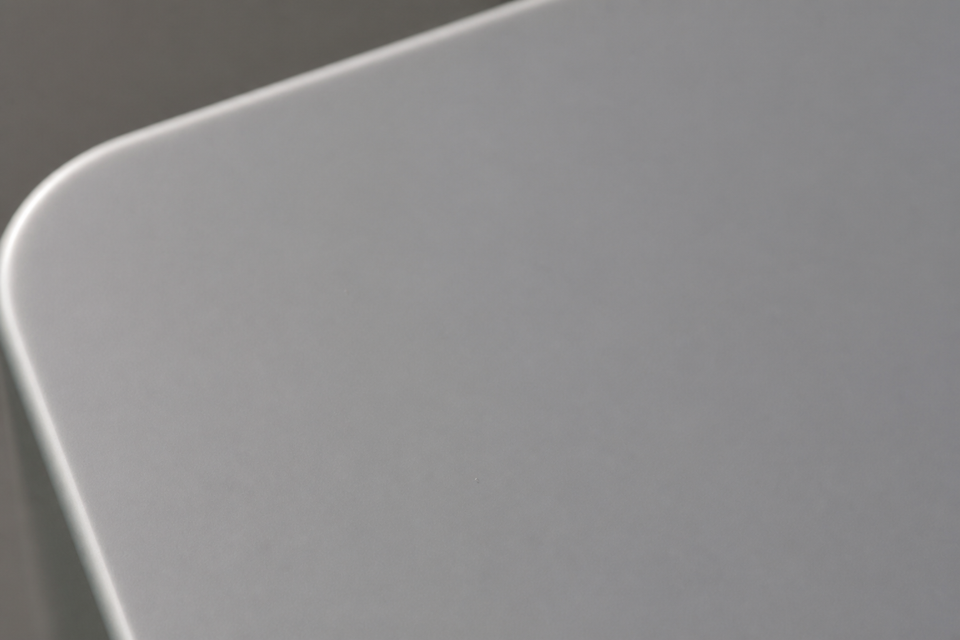
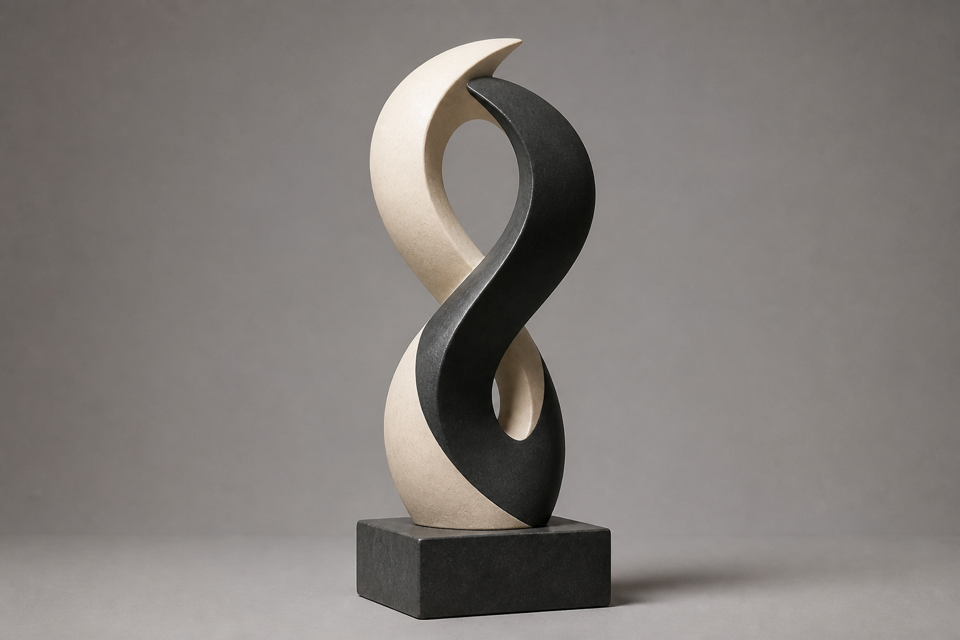
- Поверхность гладкая «как литьё»; слоистость почти не видна без сильного увеличения.
- Поддержки гелевые: после печати вымываются водой и раствором, без сильного нагрева детали.
- Стенки от ~0,3 мм возможны на коротких участках; силовые рёбра лучше толще.
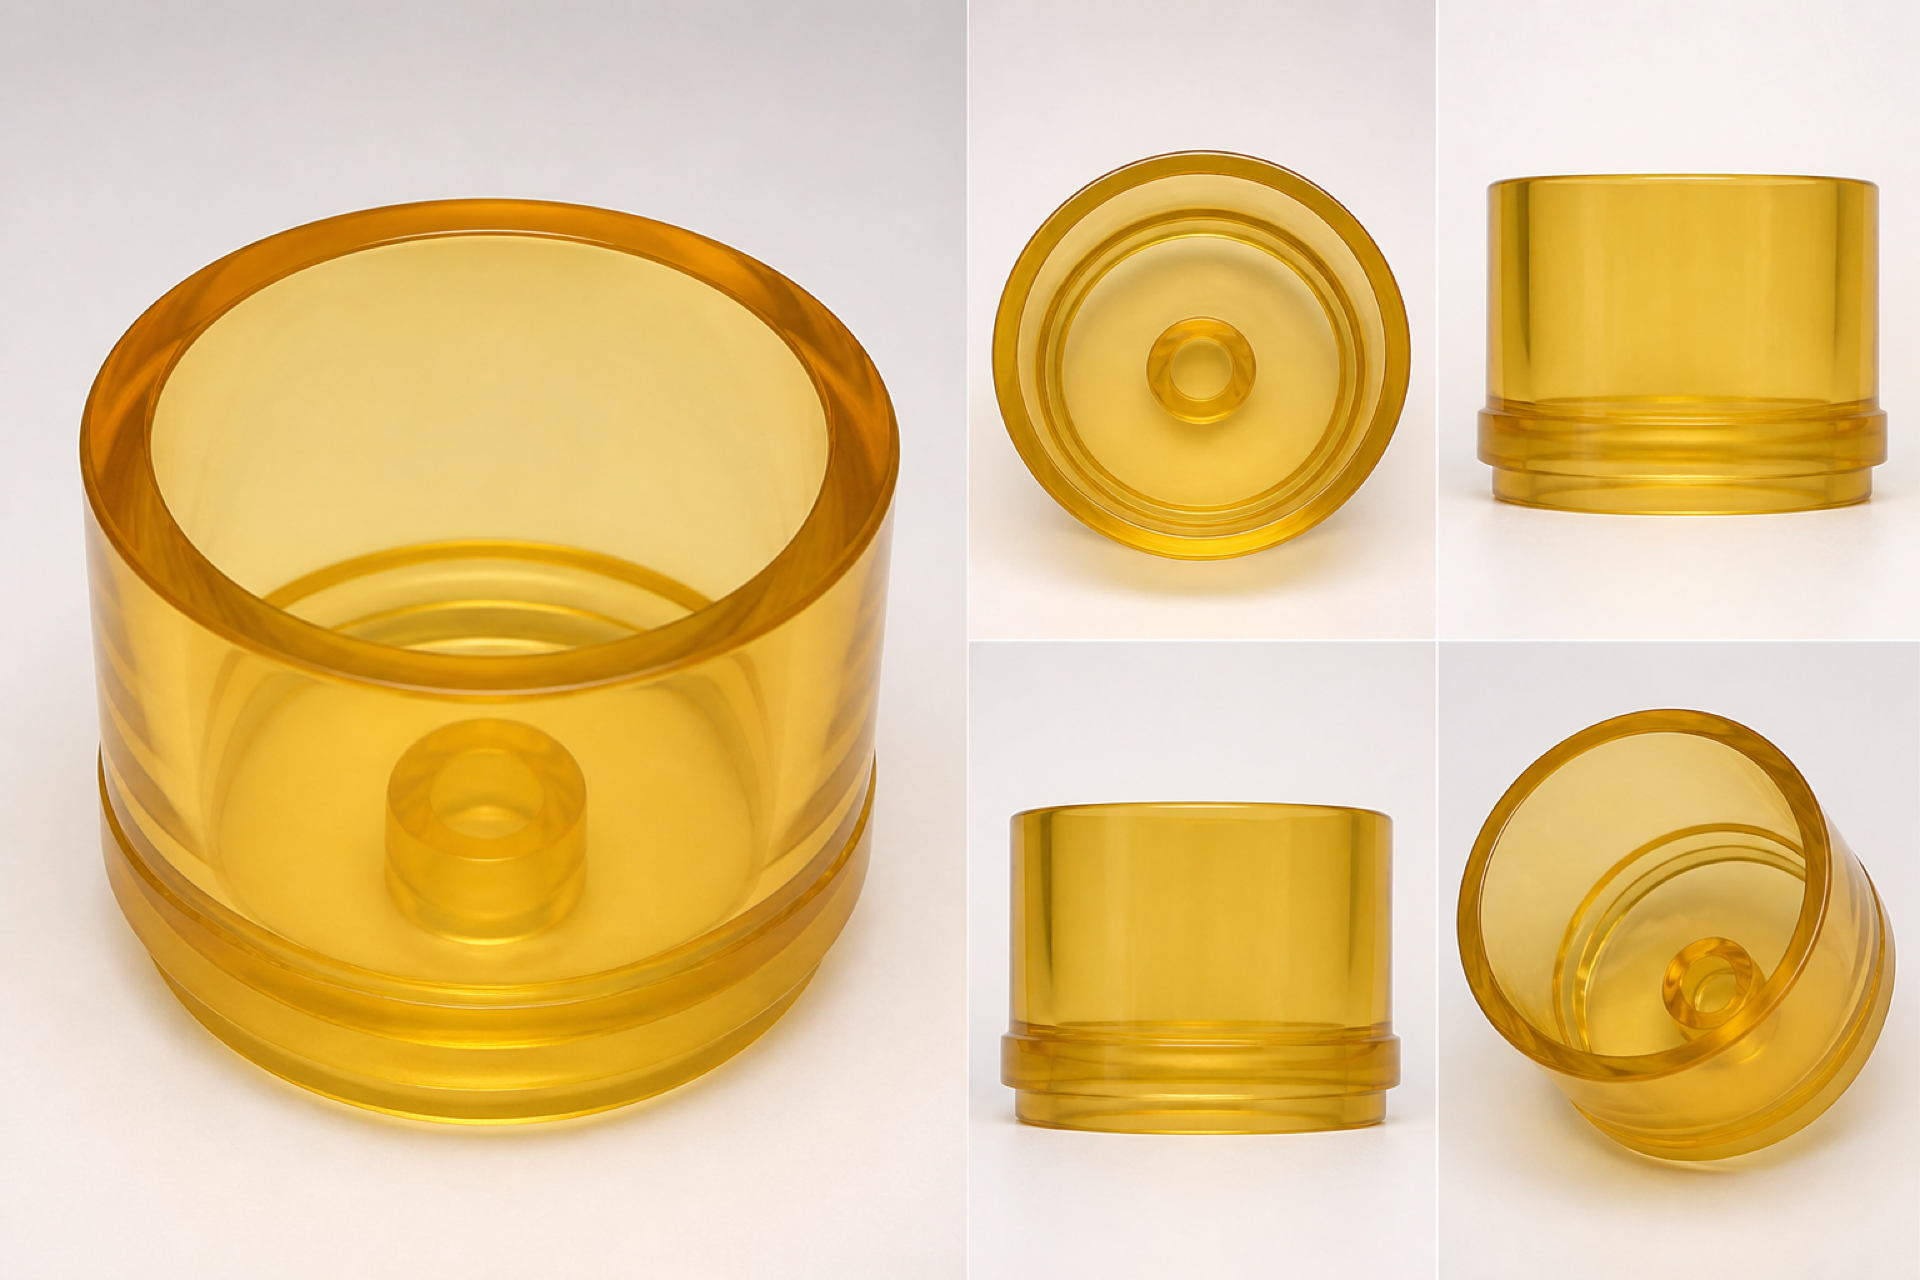
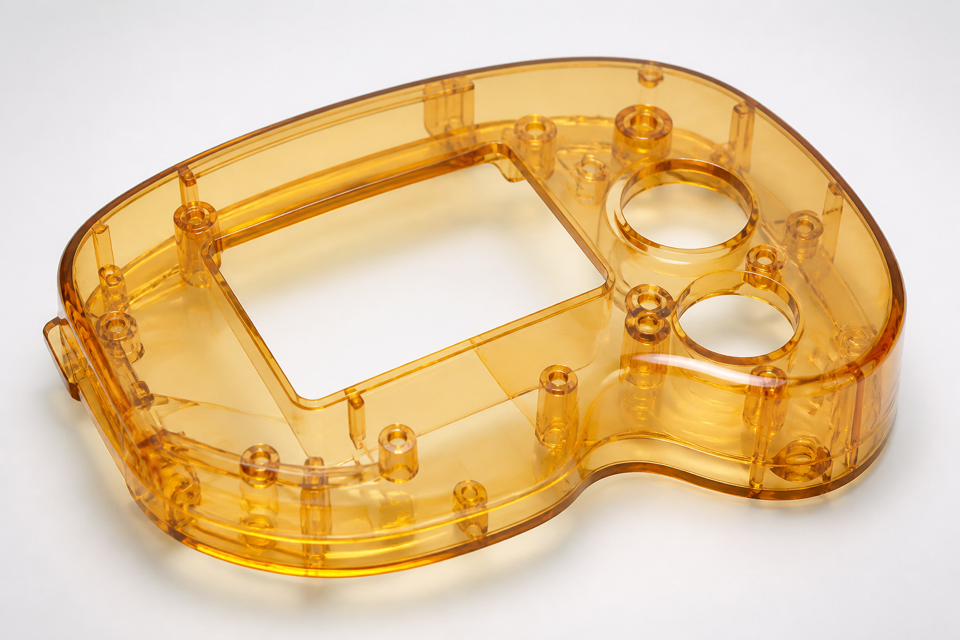
- Два рабочих сорта: белый непрозрачный и полупрозрачный с лёгким желтоватым оттенком.
- Частый сценарий — мастер-модели под силиконовые формы и витринные прототипы.
- Камера полезна до ~490 × 390 × 200 мм: одна крупная деталь или партия мелких.
- Не пищевой контакт; материал водонепроницаемый, но не для горячей воды и растворителей.
- Ударная прочность ниже нейлона SLS: не берите PolyJet под постоянную механику.
PolyJet берут, когда важны внешний вид и мелкая геометрия: корпуса приборов для презентации, макеты механизмов, мастер под силикон. Жидкий полимер ложится на платформу, каждый слой фиксируется УФ; гель поддержки держит нависания и потом уходит без термической деформации детали.
По сравнению с типичным FDM деталь выглядит «заводской» сразу после съёма. Если нужна прочность или серия десятков штук — смотрите полиамид, ABS или литьё с мастера; смолу оставляйте там, где решает поверхность и допуск на мелких формах.
Постобработка
База — удаление геля, промывка и сушка. По запросу: лёгкая шлифовка стыков платформы, грунт, акрил или аэрозоль под RAL, склейка эпоксидкой. Полупрозрачный сорт после покраски теряет «янтарный» вид — заложите цвет в ТЗ заранее. Глянцевую витрину даём лаком; химической полировки «в зеркало» без шпаклёвки не обещаем.
Требования к дизайну модели
- Слой (Z): ориентир ~16 мкм; XY ~42 мкм
- Мин. стенка: 0,3 мм (лучше 0,6–0,8 мм на силовых местах)
- Рельеф / гравировка: от 0,2 мм высоты или глубины
- Камера: до 490 × 390 × 200 мм полезного объёма
- Мин. габарит: ~3 × 3 × 1 мм
- Точность: ориентир 20–85 мкм на деталях до 50 мм; до ~0,2 мм на крупных
- Цилиндры / отверстия: заложите допуск 0,15–0,2 мм — отклонения чаще на круглой геометрии
- Формат: STL; один файл — одна модель (сборки режем на тела)
- STEP: если нужно править стенки или разнести сборку
| Материал | акриловый фотополимер (белый / полупрозрачный) |
|---|---|
| Поддержки | гелевые, вымываемые |
| Поверхность | гладкая, почти без слоистости |
| Цвет базы | белый непрозрачный или полупрозрачный янтарный |
| Пищевой контакт | нет |
| Вода | водонепроницаем; горячая вода и растворители — нет |
Другие особенности фотополимера
Если габаритный объём цифровой модели заметно больше полезного объёма материала (тонкостенная «коробка» с большим bounding box), цену считаем отдельно: платформа и поддержки съедают ресурс так же, как тело. Несколько мелких деталей в одном запуске выгоднее, чем по одной. Для постоянной нагрузки, шарниров и удара лучше нейлон или ABS; PolyJet оставляйте под внешний вид, мастер и демонстрацию посадки.