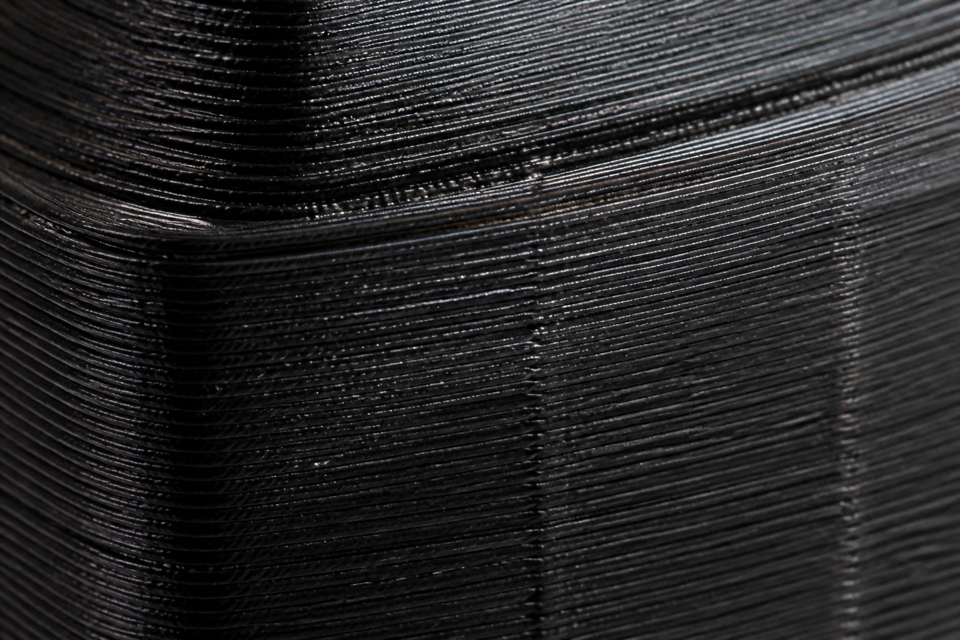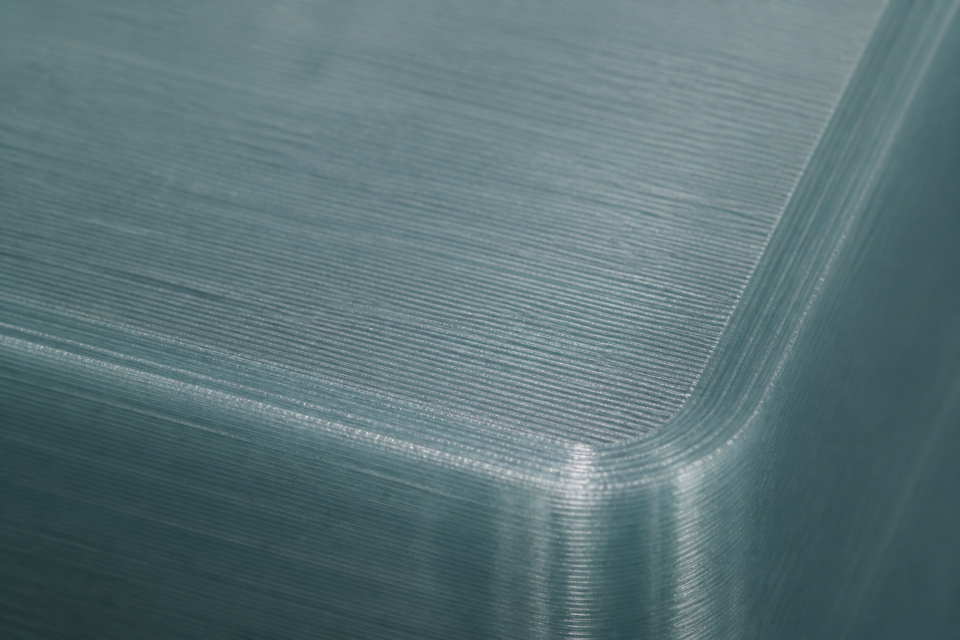
3D-печать ASA на заказ по FDM-технологии
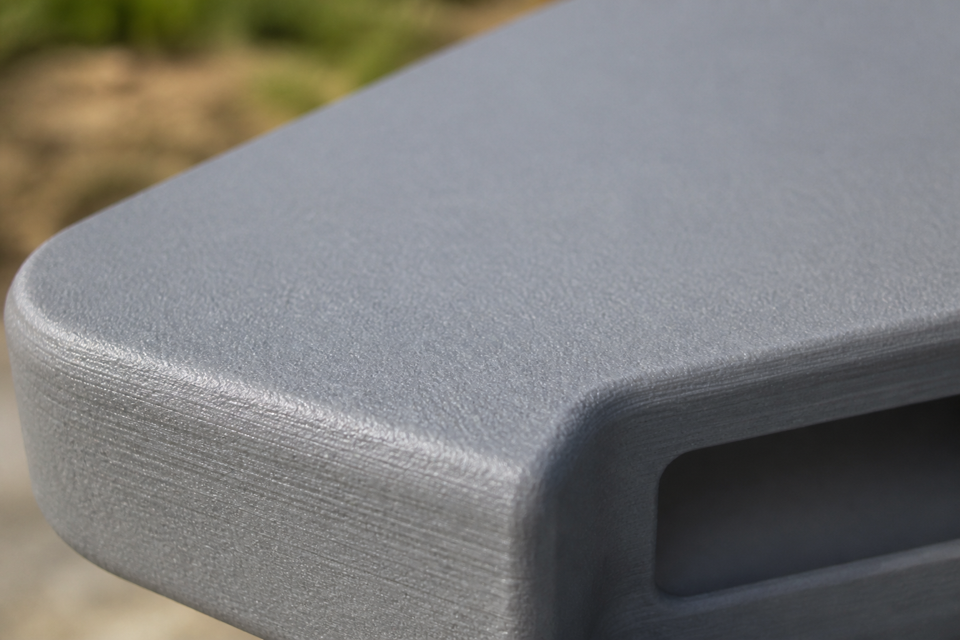
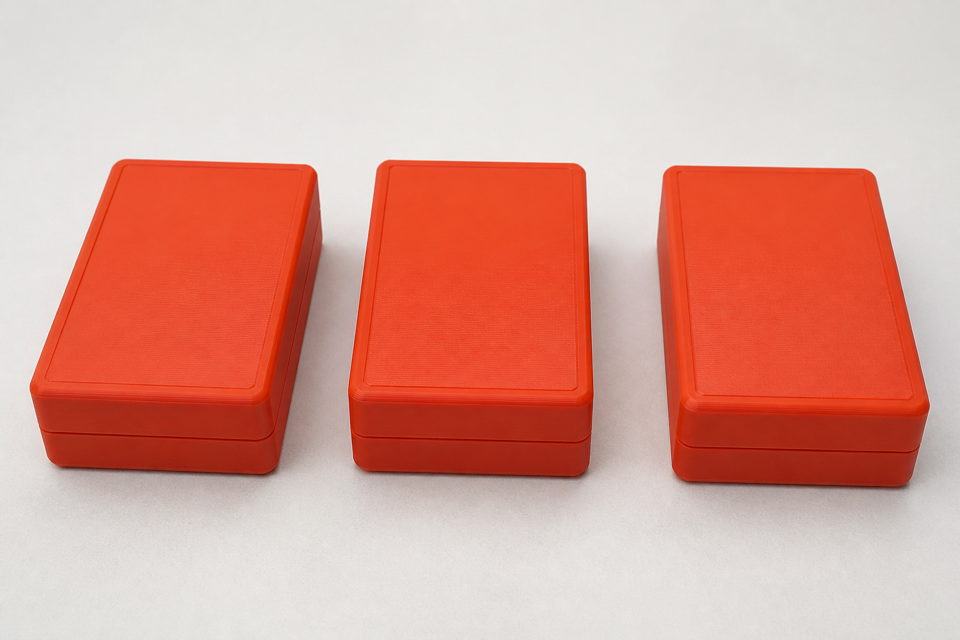
Технология: 3D-печать FDM
Общая информация
- Акрилонитрил-стирол-акрилат: уличный родственник ABS с упором на солнце и погоду.
- Держит УФ лучше ABS: меньше желтеет и не «сушится» на открытом воздухе так быстро.
- Жёсткость и ударная вязкость на уровне или выше типичного ABS — для кожухов и кронштейнов.
- Усадка ниже, чем у ABS: крупные панели и корпуса реже коробит при правильной камере.
- Стойкость к разбавленным кислотам, маслам и дизтопливу — ориентир для наружных узлов техники.
- Рабочий диапазон примерно −40…+90 °C; не путать с кратковременным пиком у двигателя.
- Печатаем в закрытой камере: без неё слои и углы часто страдают, как у ABS.
- Цвета: чёрный, белый, серый и палитра под заказ; outdoor-сорта чаще тёмные.
- Типичные задачи: корпуса уличных датчиков и светильников, авто/мото навесные элементы, таблички и крышки на фасаде.
- Не пищевой контакт; морская соль и постоянный химпром — согласуем марку нити отдельно.
ASA берут, когда деталь живёт не в кабинете: дождь, солнце, пыль, перепад температуры. По сравнению с ABS меньше сюрпризов по цвету и растрескиванию снаружи; по сравнению с PLA — выше теплостойкость и удар. Если нужен только быстрый макет на стол — дешевле и спокойнее PLA или PETG.
Для габаритных кожухов заранее заложите рёбра или согласуйте склейку из частей: так геометрия стабильнее, чем одна «простыня» на весь стол. Нужна только монолитная деталь без шва — напишите это в заявке.
Технические ориентиры пластика
Цифры — типичный диапазон для наших партий, не паспорт конкретной катушки. Для ответственных узлов сверим марку нити в переписке.
| Материал | ASA (акрилонитрил-стирол-акрилат) |
|---|---|
| Плотность | ~1,05–1,10 г/см³ |
| Рабочая температура | примерно −40…+90 °C |
| Размягчение | ~95–105 °C |
| Прочность на растяжение | ~30–40 МПа (зависит от заполнения и направления слоёв) |
| Модуль упругости | ~1,1–1,9 ГПа |
| Ударная вязкость | высокая; обычно выше базового ABS на сопоставимых режимах |
| Усадка при печати | средняя, ниже типичного ABS |
| УФ / атмосфера | лучше ABS: меньше выцветания и растрескивания на улице |
| Химия | масло, дизтопливо, разбавленные кислоты — ориентир; сильные растворители — нет |
| Пищевой контакт | не заявляем |
Постобработка
Снимаем поддержки, лёгкая шлифовка видимых граней, по запросу — грунт и акрил под ваш RAL. Химическая сглажка у ASA ограничена: ацетоновые ванны, как у ABS, применяем только по согласованию и не на мелком рельефе. Склейку частей ведём акриловым клеем или эпоксидкой; шов можно зашпаклевать и покрасить. Для уличных деталей важнее плотная оболочка и правильный цвет, чем «глянец с принтера».
Требования к дизайну модели
- Мин. стенка: 0,8 мм (лучше 1,2–1,5 мм на силовых и уличных местах)
- Мин. рельеф / гравировка: 0,8 мм
- Слой по умолчанию: 0,2 мм (0,12–0,28 по согласованию)
- Камера: до 300 × 300 × 400 мм; крупнее — режем на части
- Заполнение: 100% на мелких; на стенках >4 мм — реже, оболочка ~1 мм
- Зазор между стенками/деталями: от 1 мм
- Мин. габарит: 10 × 10 × 10 мм
- Точность: ориентир ±0,5–1% (не лучше ±0,5 мм на мелких)
- Формат: STL, OBJ; STEP — если нужна правка геометрии
ASA или ABS: что брать на улицу
ABS внутри помещения часто хватает и выходит дешевле. На фасаде, на стойке у дороги, на кожухе светильника и на автозапчасти с постоянным солнцем — берите ASA: меньше выцветания и «сухой» трещиноватости. Outdoor-сорт выбираем, когда деталь годами стоит без навеса; для сезонного прототипа на площадке достаточно стандарта. Если нагрузка ударная, а улица вторична — сравним с PETG и полиамидом в заявке.