Полноцветная 3D-печать гипсом на заказ
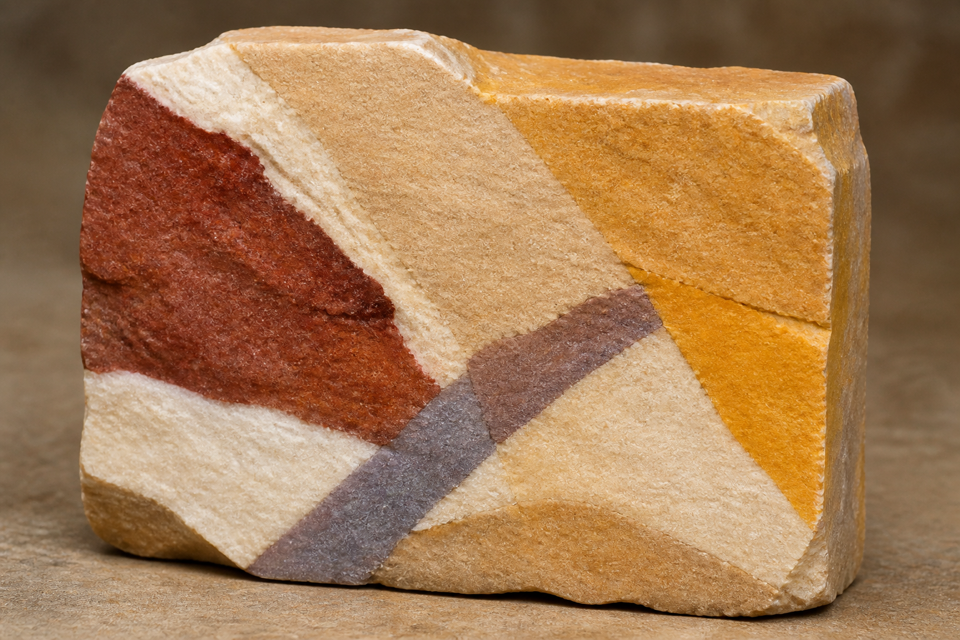
Технология: CJP (цветной гипс)
Общая информация
- Порошковый композит на основе гипса: слои скрепляются связующим, цвет наносится одновременно с печатью.
- Полноцвет — для статуэток, персонажей, ландшафтных и архитектурных макетов, где важна «картинка» без ручной покраски.
- Белый гипс — тот же процесс без цветовых картриджей: матовые белые формы под последующую окраску или как есть.
- Поверхность матовая, слегка зернистая; материал жёсткий и хрупкий — только статичное хранение и показ.
- После печати деталь пропитываем для прочности и более насыщенного цвета; без пропитки она легко крошится.
- Не для рабочих нагрузок, защёлок, крепежа и постоянной эксплуатации руками.
- Разрешение печати высокое для цветных поверхностей: мелкий узор и градиенты читаются лучше, чем ручная кисть на FDM.
- Закрытые полости нужно открывать отверстиями — иначе порошок останется внутри и утяжелит / сломает деталь.
- Не водостойкий: вода размягчает тело и смывает цвет с поверхности.
- Не пищевой контакт, не улица без навеса, не нагрев выше ~60 °C.
Гипс в CJP берут, когда нужна готовая цветная «витринная» форма без покраски слоями. Мы считаем запуски на том binder-jet оборудовании, которое реально ставим в работу, и не выдаём чужие каталоги станков за свой цех.
Если деталь будут носить, гнуть или ставить под дождь — скажем сразу и предложим пластик, смолу или литьё. Для серии одинаковых цветных сувениров часто выгоднее мастер + силикон, а не десятки запусков гипса.
Постобработка
Очищаем от порошка, пропитываем связующим, при необходимости слегка подшлифовываем видимые грани напильником или мелкой шкуркой. Сверление и склейка возможны аккуратно: материал хрупкий, тонкие рёбра ломаются от усилия. Доводка «под размер» — только небольшие припуски; крупные правки лучше заложить в CAD до печати.
Требования к дизайну модели
- Мин. стенка: 1 мм с опорой / 3 мм без опоры; крупные модели — от 5 мм; основание здания — от 10 мм
- Мин. рельеф / гравировка: 0,5 мм
- Камера (ориентир): до 250 × 380 × 200 мм; крупнее — режем на части
- Мин. габарит: 25 × 25 × 25 мм
- Отверстие для порошка: ≥25 мм (одно), ≥15 мм (два), ≥10 мм (четыре)
- Зазор подвижных частей: от 0,9 мм (постоянное движение внутри другой детали — обычно нельзя: внутреннее разобьёт внешнее)
- Сборка из частей: зазор стыка от 0,4 мм
- Формат цвет: VRML / WRL + привязанная цветовая текстура
- Формат белый: STL, OBJ
- Несколько тел в одном STL: не принимаем; соединение «деталь в детали» — только если после печати не будут постоянно двигаться
Особенности моделирования под гипс
Сразу после печати деталь очень хрупкая. Перед отправкой файла спросите себя: можно ли перенести объект с места на место, не сломав? Если нет — усильте стенки или добавьте опоры в самой геометрии. Тяжёлые «висящие» элементы без поддержки ломаются при извлечении и пропитке.
Куб с взаимно поддерживающими гранями держится лучше, чем «ромашка» с тонкими лепестками: у плохо поддержанных структур делайте элементы толще. Большие слабо изогнутые плоскости покажут слои — заложите фактуру или дробите форму. Полости с отверстием для порошка дешевле сплошного бруска: отверстие обычно снизу, стенки — по минимумам выше.
Ограничения эксплуатации
Гипс не водонепроницаем, не моется в посудомойке, не идёт во вторичную переработку и небезопасен для пищи. Не нагревайте выше ~60 °C — свойства и цвет меняются. Для постоянной улицы и влажных витрин материал не подходит: вода размягчает тело и вымывает пигмент с поверхности. Храните в сухом помещении, без ударов и падений.