3D-печать крупных макетов и выжигаемых моделей из ПММА
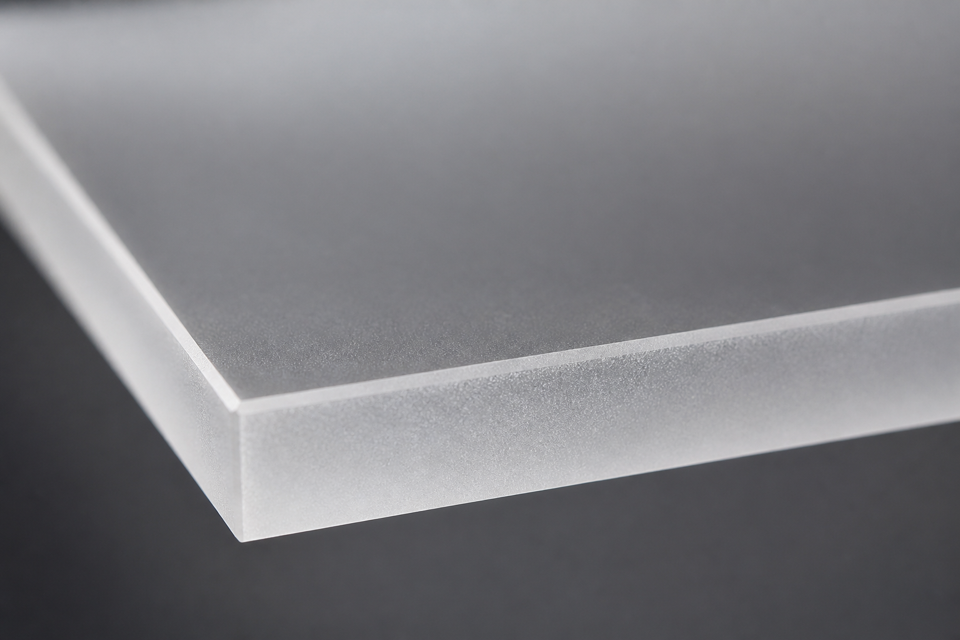
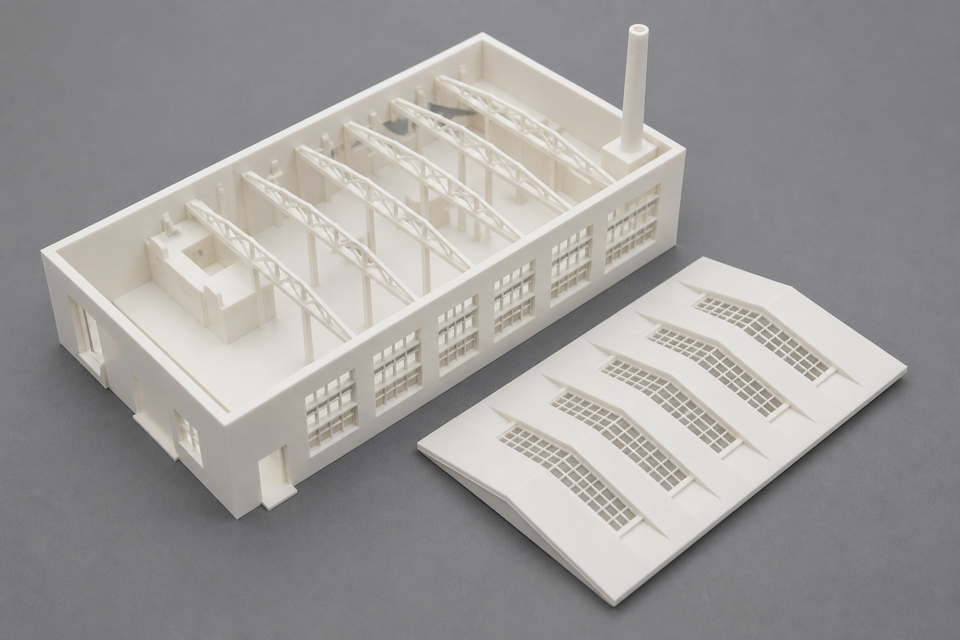
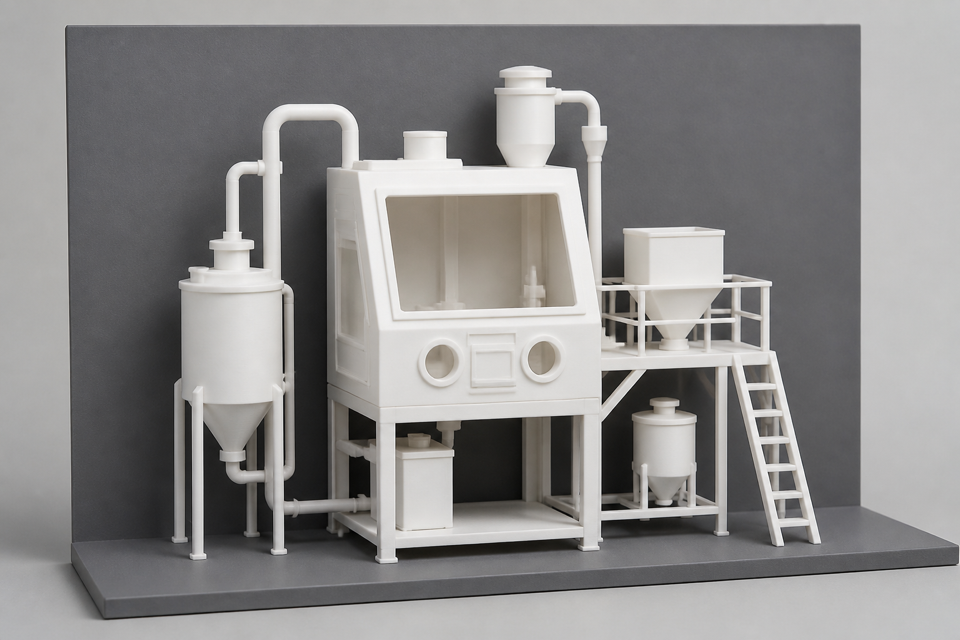
Технология: Binder Jetting (порошковый ПММА)
Общая информация
- ПММА (полиметилметакрилат) — термопласт, известный как акрил / оргстекло; у нас — порошковая печать крупных тел.
- Главные задачи: выжигаемые мастер-модели под литьё металла и масштабные архитектурные / выставочные макеты.
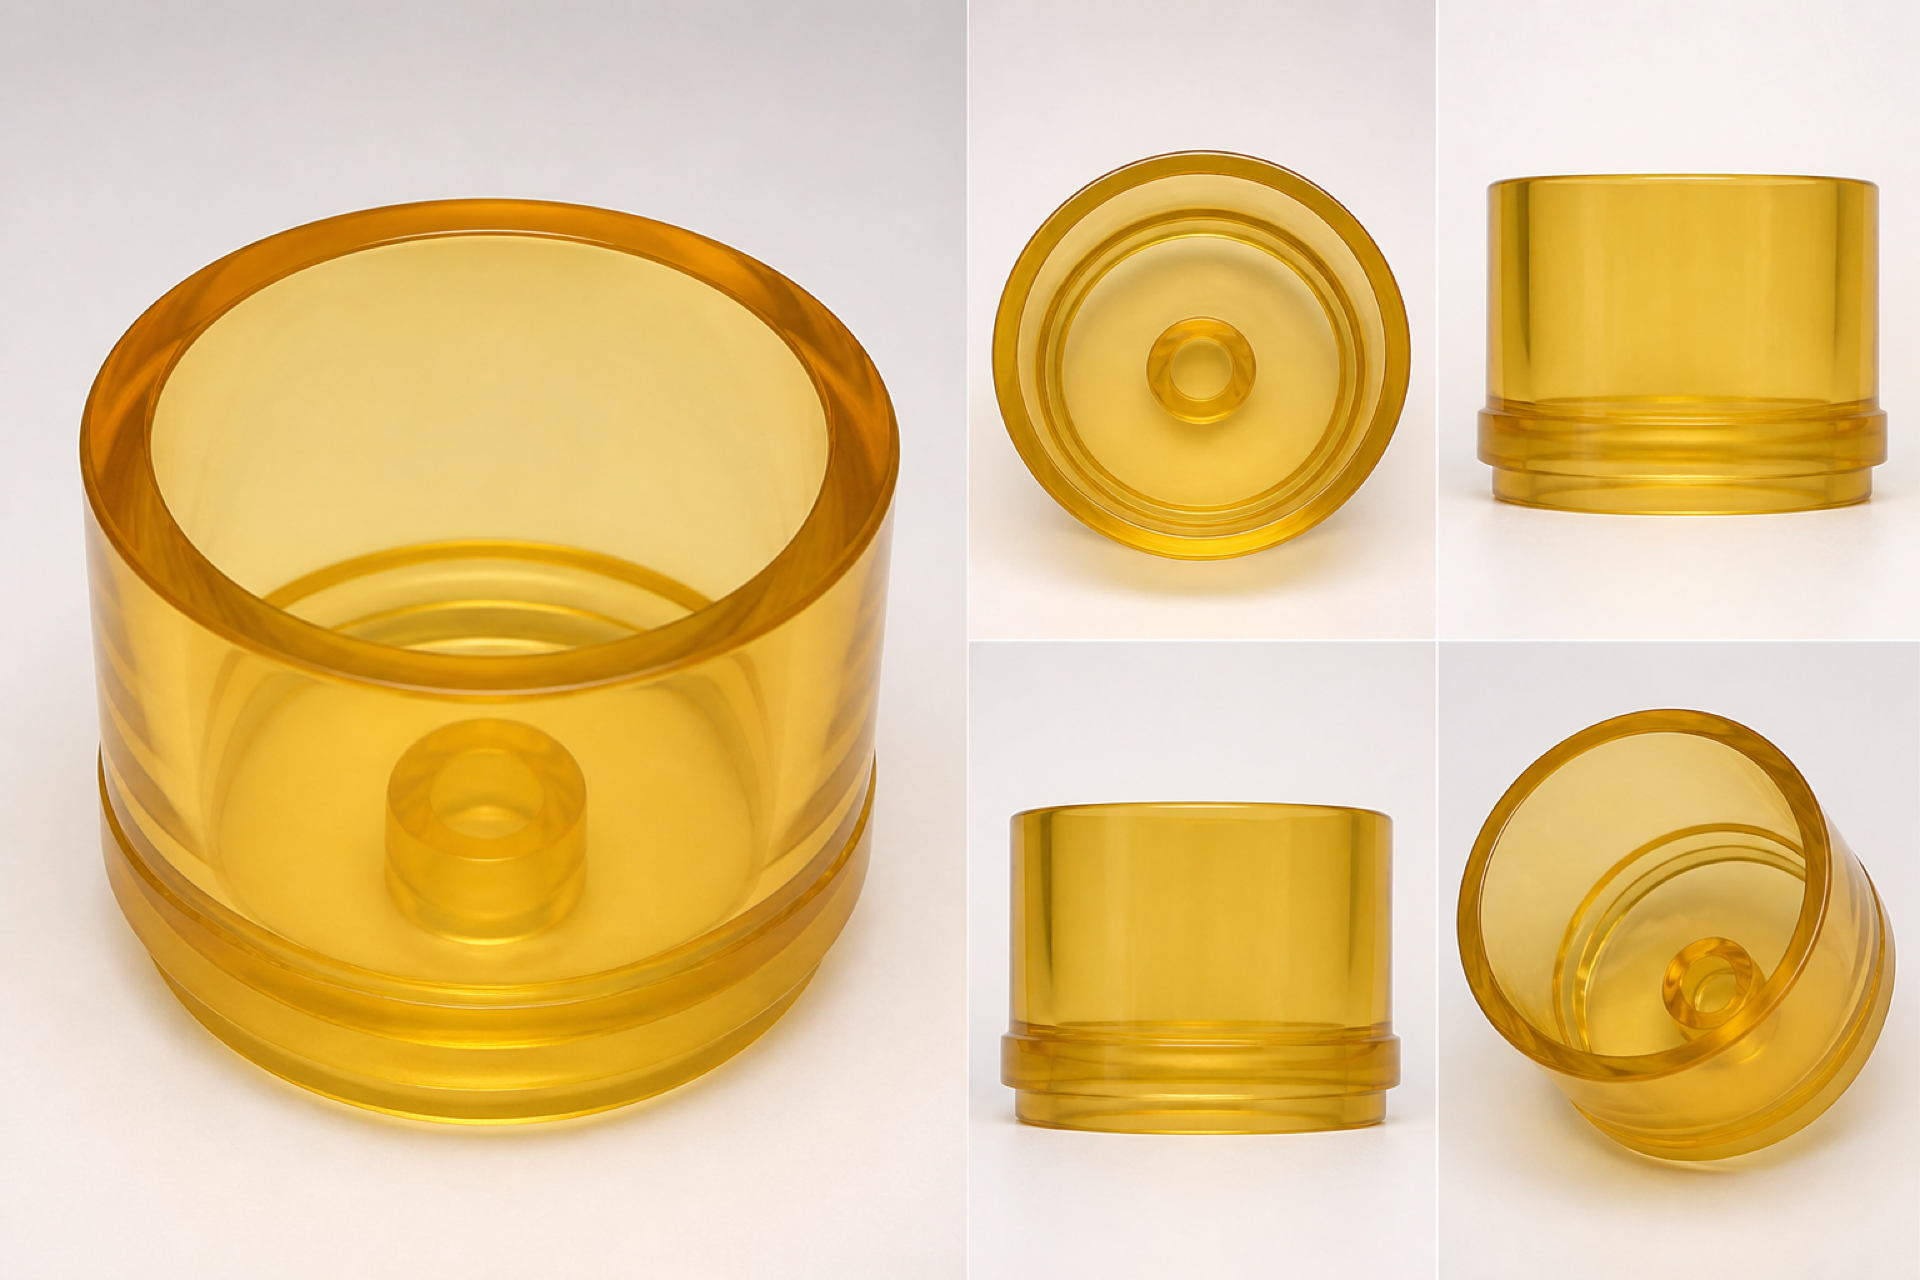
- Камера больше типичного FDM: удобно для тонкостенных корпусов и «стеклянных» панелей макета.
- Поверхность матовая, слегка зернистая; после пропитки можно шлифовать, красить и лакировать.
- Выжигаемый сорт уводят в литейку без долгого хранения во влаге — материал чувствителен к среде.
- Макетный сорт пропитываем эпоксидкой: деталь становится жёстче и пригодна как витринный образец.
- Не путать с тонкой SLA-смолой: ПММА здесь — про габарит и выжигание, не про ювелирную гладкость.
- Пищевой контакт и постоянную нагрузку на изгиб не заявляем.
- Несколько тел в одном STL и «деталь в детали» без зазоров — не принимаем: режьте на отдельные файлы.
- Срок дольше FDM: сушка, сдув порошка и пропитка входят в цикл.
ПММА берут, когда нужна крупная тонкостенная форма под точное литьё по выжигаемой модели или когда масштабный макет не влезает в камеру настольного FDM. Мы считаем запуски на порошковом Binder Jetting, которым реально работаем — без чужих брошюр станков и без обещаний «как у каталога вендора».
Если задача — только гладкий мелкий прототип, обычно выгоднее смола. Если нужна серия пластмассовых корпусов — часто дешевле отлить в силикон с мастера. Напишите в заявке: выжигание или витрина — от этого зависит пропитка и срок.
Как печатаем ПММА
Слой порошка наносится в камеру; печатающая головка пропитывает заданные зоны связующим. Типичный слой ~0,15 мм, разрешение в плоскости — порядка 0,1 мм. После печати изделие досушивают, несхваченный порошок сдувают, затем пропитывают составом под литьё или эпоксидкой под макет. Поддержек как у FDM нет: порошок сам держит нависания, но закрытые полости нуждаются в отверстиях для высыпания.
| Материал | ПММА (модифицированный порошковый акрил) |
|---|---|
| Процесс | Binder Jetting (склеивание порошка) |
| Размягчение | ориентир ~70–80 °C (не для горячих узлов) |
| Выжигание | типично около 600 °C в литейном цикле |
| Поверхность | матовая, зернистая; после эпоксида — плотнее и красильнее |
| Цвет базы | светлый / молочный; цвет — покраска или тонировка |
| Химия | бытовой спирт обычно ок; сильные растворители — нет |
| Оборудование | промышленная порошковая камера; модель станка в КП не рекламируем |
Требования к дизайну модели
- Мин. стенка: 1,5 мм
- Мин. рельеф / гравировка: 1,5 мм
- Точность: ориентир ±0,3% (не лучше ±0,1 мм на мелких)
- Макс. габарит: до 500 × 400 × 300 мм; крупнее — режем на части
- Мин. габарит: 10 × 10 × 10 мм
- Зазор между стенками / частями: от 1,5 мм
- Закрытые полости: отверстие для высыпания порошка ≥4–5 мм
- Один STL — одно тело: сборки и вложенные детали — отдельными файлами
- Формат: STL; STEP — если правим геометрию перед нарезкой
Постобработка
База — сушка, сдув порошка и контроль тонких стенок. Для выжигаемых моделей — пропитка литейным составом и передача в литейку без лишней выдержки на складе. Для макетов — эпоксидная пропитка, шлифовка видимых граней, грунт, акрил или лак под ТЗ. Склейку крупных секций ведём совместимым компаундом; шов можно зашпаклевать и покрасить в общий цвет.
Литьё по выжигаемым моделям из ПММА
Цепочка близка к восковым моделям: вокруг напечатанного тела собирают литниковую систему, наращивают оболочковую форму, затем акрил выжигают и заливают металл. Мы печатаем и готовим модель; сам металлургический цикл согласуем с вашей литейкой или партнёром — в заявке укажите сплав и, есть ли уже цех. Не откладывайте заливку: влажность и время портят выжигаемую заготовку сильнее, чем FDM-пластик на полке.